احصل على عرض أسعار
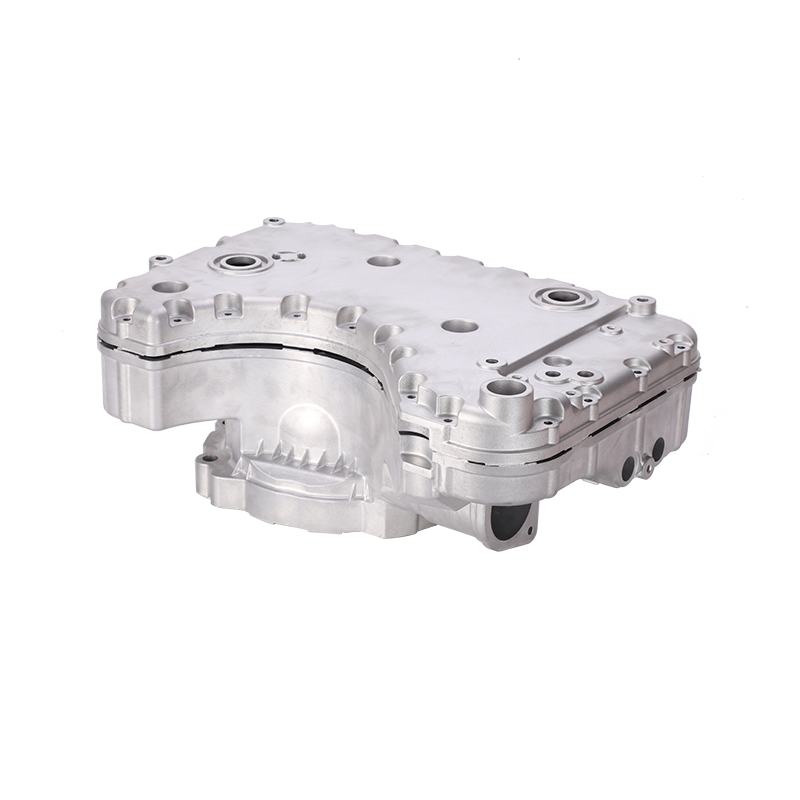
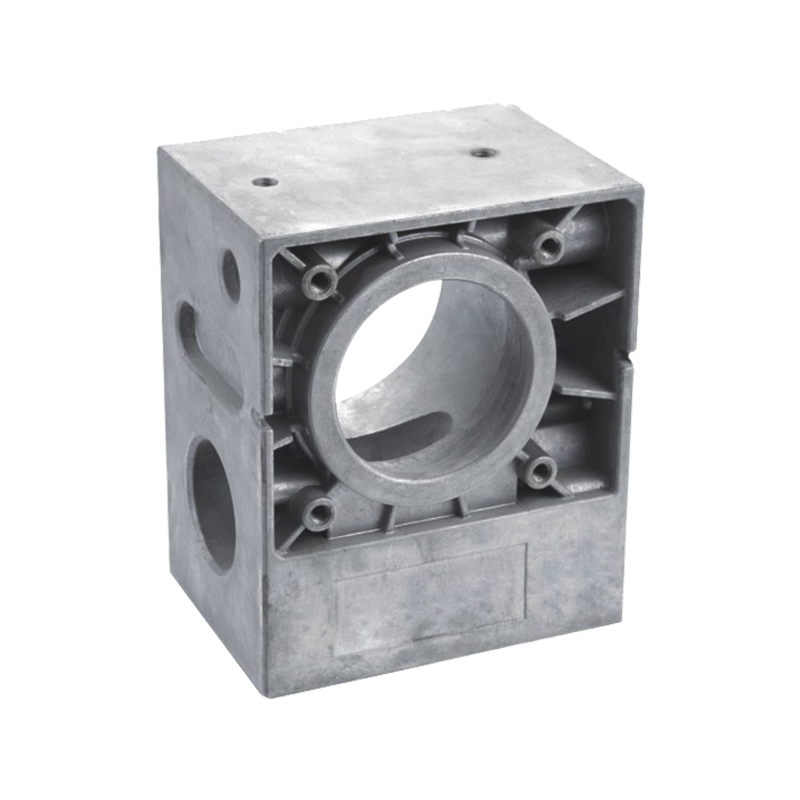
يرسل مهندس المشتريات 5000 غلاف محرك مصبوب للأكسدة باللون الأسود. تبدو العينات جيدة. تعود مجموعة الإنتاج باللون الرمادي المرقط، مع وجود بقع بيضاء حول علامات دبوس القاذف وكسر نغمة مرئي حيث يلتقي الوجه المُشكل بالآلة بالسطح المصبوب. لم يتغير شيء في خط أنودة. ما تغير هو الكثير من الصب.
الإجابة المختصرة أولاً: يمكن أكسدة سبائك الألومنيوم المصبوبة، ويمكن للخدمة التي تفهم صب القوالب أن تحتوي على تشطيب قابل للتكرار من النوع II أو النوع III. ولكن يتم تحديد النتيجة قبل أن تصل الأجزاء إلى الخزان. تتحكم ثلاثة مدخلات تقريبًا في كل ما تراه على السطح النهائي - السبائك التي يتم صب الصب فيها، وسلامة الجلد المصبوب، وكيفية تصميم الجزء وإخفائه. احصل على هذه الأمور بشكل صحيح وستصبح عملية الأنودة عملية إنتاج مستقرة. أخطأوا في فهمهم ولن ينقذ أي قدر من مهارة الأرفف النتيجة التجميلية.
الأنودة تنمو طبقة أكسيد من المعدن نفسه. كل ما هو ليس ألومنيوم يبقى في مكانه، ويتشكل الأكسيد حوله. تحمل السبائك المصبوبة الكثير من المحتوى غير الألومنيوم، وبالتالي فإن الطلاء يرث الهيكل الموجود تحتها.
طريقة التشكيل مهمة أيضًا. يموت الصب، صب الرمل وصب الاستثمار تترك جلود سطحية مختلفة وأنماط مسامية مختلفة، لذلك يمكن أن تتأكسد نفس السبيكة بشكل مختلف تمامًا اعتمادًا على كيفية تصنيع الجزء.
إذا كان الرسم يشير إلى ADC12 وكان العميل يتوقع أنودة واضحة ومشرقة مطابقة لبثق 6061، فإن هذا المطلب لا يمكن تحقيقه - ليس مع مؤكسد أفضل، وليس مع المزيد من التلميع. يجب اختيار السبيكة للتشطيب، وهذا الاختيار ينتمي إلى مرحلة القالب والصب.
| سبيكة | محتوى السيليكون | سلوك أنودة | أفضل ملاءمة |
|---|---|---|---|
| A383 / ADC12 (ثانوي) | ~9.5-11.5% | رمادي غامق إلى أسود قريب، ساتان، عرضة للتفحم؛ من الصعب الاحتفاظ بتناسق الألوان | العلب والأقواس والأغطية التي يكون لونها غامقاً والطلب على مستحضرات التجميل معتدل |
| ايه 360 | ~9-10%، نحاس أقل | اللون الرمادي، أداء أفضل للتآكل ولون أكثر استقرارًا من A383 | علب وأغطية المحركات التي تحتاج إلى مقاومة للتآكل |
| AlSi10MnMg (أساسي، مثل Silafont-36) | ~10%، نسبة حديد منخفضة، مضاف إليها المنغنيز | استجابة الأنودة الأكثر اتساقًا بين السبائك المصبوبة؛ رمادي فاتح وقابل للصباغة | الأجزاء الهيكلية وأجزاء المركبات الكهربائية، وأغطية البطاريات، ومكونات السلامة ذات الجدران الرقيقة |
| 6061 (المطاوع) | أقل من 1% | مشرقة وموحدة وسهلة الصبغ | الأجزاء المصنعة فقط - لا يمكن أن تكون مصبوبة بالضغط العالي |
تهبط معظم البرامج على أحد المسارين. إذا كانت النهاية عبارة عن أنودة زخرفية داكنة على صب للأغراض العامة، فإن A383 يكون عمليًا وفعالاً من حيث التكلفة، ويتم كتابة مواصفات المظهر حول اللون الرمادي الساتان الأسود. إذا كانت الأنودة وظيفية أو يجب أن تكون ملونة، فإن الانتقال إلى سبيكة أولية مثل AlSi10MnMg يكلف أكثر لكل كيلوغرام ولكنه يزيل معظم مخاطر اللون.
الآلات تغير الصورة أيضًا. يقرأ الجزء المؤكسد المصبوب أغمق وأكثر مرقطًا من نفس الجزء مع وجوهه المرئية المُشكَّلة آليًا. عندما تكون هناك حاجة إلى درجة لون موحدة، يتم تشكيل الوجوه التجميلية ويبقى الباقي كما هو.
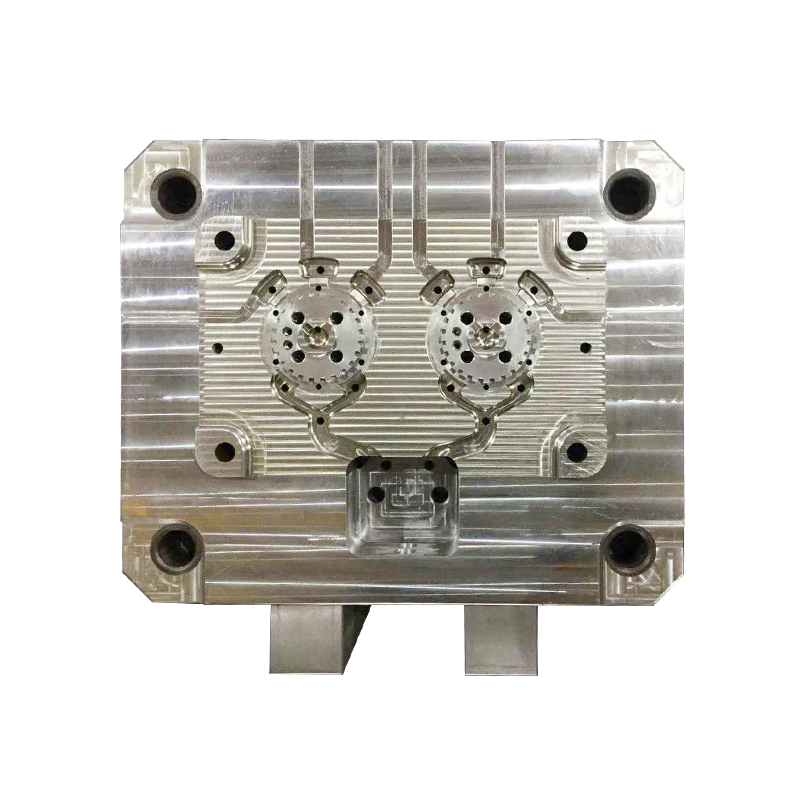
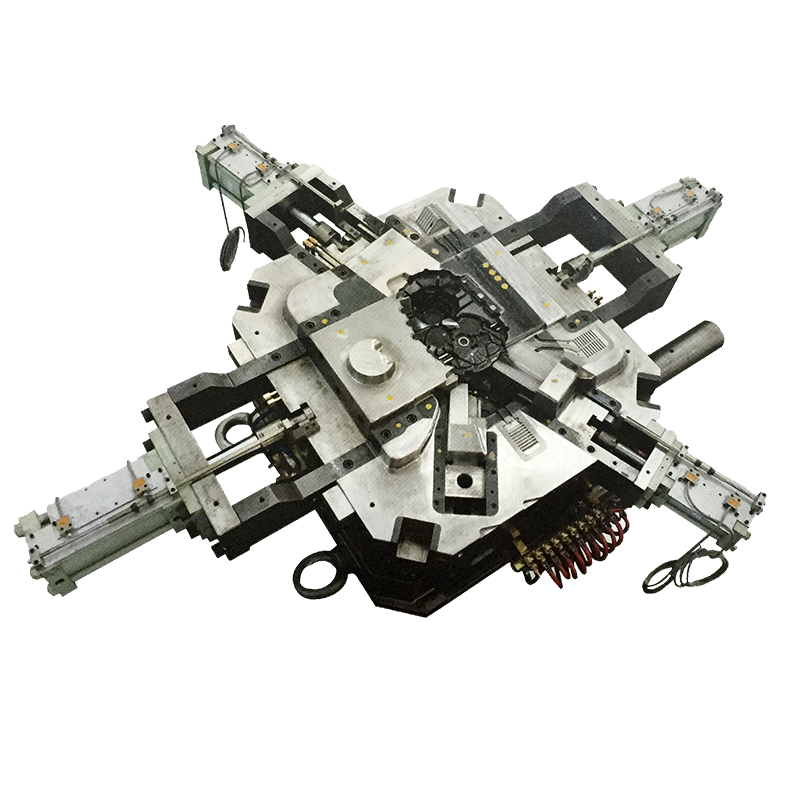
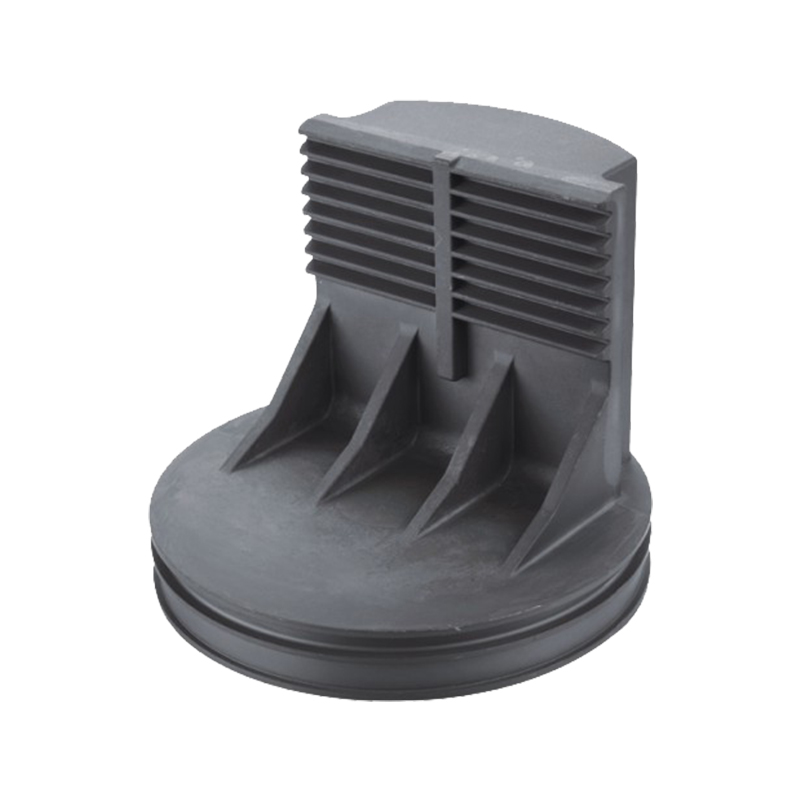 مكابس من الألومنيوم المصبوب بأكسيد للمحركات والضواغط شاهد هذا المنتج للتعرف على المكابس المصنوعة من الألومنيوم المصبوب بأكسيد الألومنيوم، بما في ذلك خيارات السبائك وتفاصيل المعالجة السطحية ذات الصلة بقرارات التصنيع والطلاء. عرض المنتج →
اختر فئة الطلاء من الوظيفة، وليس من اسم النهاية. تتصرف الخيارات الثلاثة الشائعة بشكل مختلف تمامًا عند الصب بالقالب.
ديكور ومقاوم للتآكل. فهو يقبل الصبغة عبر نطاق ألوان واسع، ويحافظ على سطح حريري، ويناسب الأغطية المرئية، والأغطية الطرفية والمبيتات. في السبائك عالية السيليكون، تتوقع درجات اللون الرمادي إلى الأسود بدلاً من الألوان الساطعة.
مقاومة التآكل أولاً، والمظهر ثانياً. تتراوح الصلابة عادةً بين 350-500 فولت اعتمادًا على السبائك. تقتصر الألوان على الرمادي الداكن والبرونزي والأسود، ويكون تغير الأبعاد أكبر، ومن المرجح أن تظهر المسبوكات عالية السيليكون عدم الترقق. استخدمه للأسطح المنزلقة وأجسام الصمامات وألواح التآكل.
تحت ميكرون سميك وموصل وغير مكلف. إذا كان المطلب هو مقاومة التآكل بالإضافة إلى التأريض الكهربائي، فعادةً ما يكون طلاء التحويل صحيحًا والأكسدة خاطئة - فالأكسدة عازلة للكهرباء وسوف تعزل الجزء.
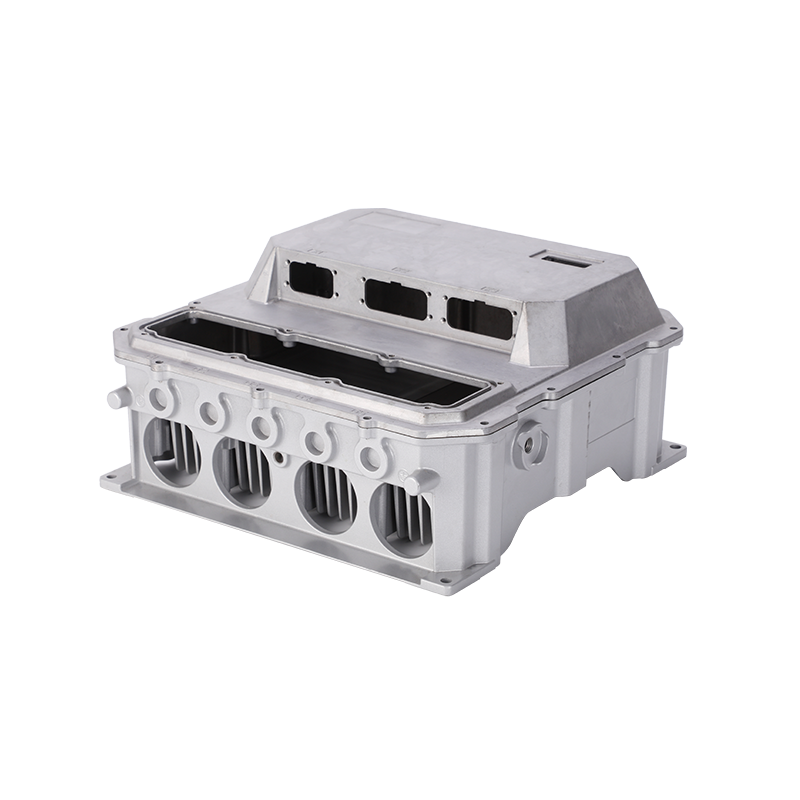
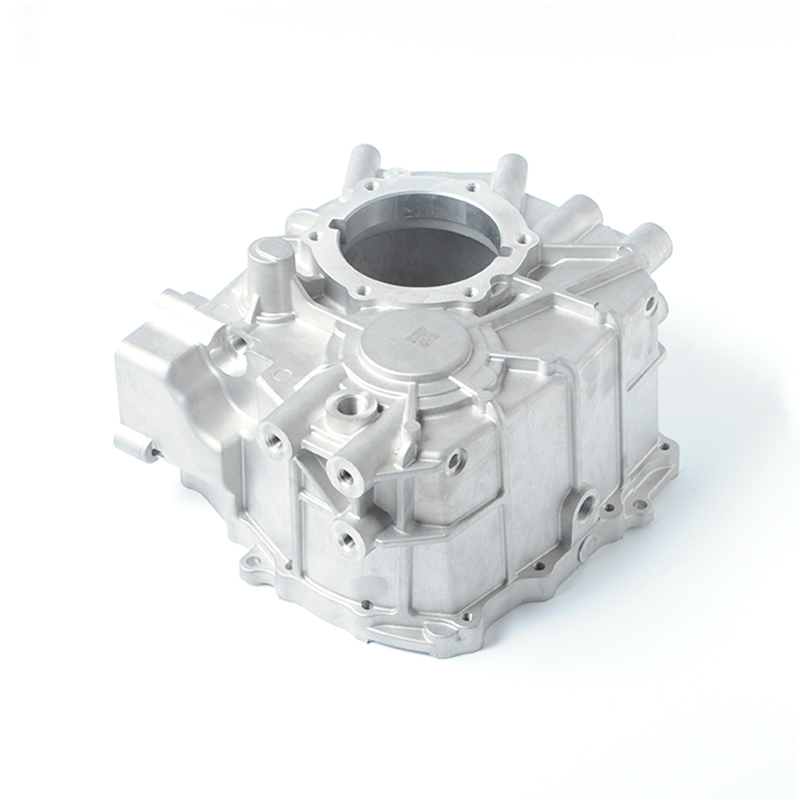 غلاف محرك السيارة المصبوب من الألومنيوم عالي الضغط قم بمراجعة غلاف المحرك المخصص لاستخدام السيارات، مع خيارات سبائك الألومنيوم، والمعالجات السطحية، والاختبار، وتفاصيل تحمل الأبعاد المرتبطة بخيارات الأكسدة. عرض المنتج →
تستهلك عملية الأنودة ما يقرب من نصف سمكها من الركيزة وتضيف النصف الآخر إلى الخارج. طبقة 20 ميكرومتر من النوع II تنمو حوالي 10 ميكرومتر لكل جانب؛ طبقة 50 ميكرومتر من النوع III تنمو حوالي 25 ميكرومتر لكل جانب. بالنسبة للجزء الذي تم ضبطه على ±0.05 مم، لا يعد هذا خطأ تقريب.
يمكن التحقق من جودة التشطيب على المسبوكات. ضع الاختبارات في أمر الشراء وسيتوقف عن كونها مسألة رأي.
نقطة تحكم واحدة مهمة أكثر مما يتوقعه معظم المشترين: متغيرات الصب تغير اللون المؤكسد. نسبة المحتوى المعاد تدويره، وكيمياء مجموعة السبائك، والتوازن الحراري للقالب، وتغييرات البوابة، كلها تحرك شكل السيليكون، وتتحرك النغمة النهائية معها. إذا كان المظهر أمرًا بالغ الأهمية، فقم بتجميد مصدر السبيكة وإعادة تأهيلها بعد أي تغيير في القالب أو العملية.
الأنودة ليست دائمًا هي الحل، وفي بعض المصبوبات يكون هذا هو الحل الخطأ.
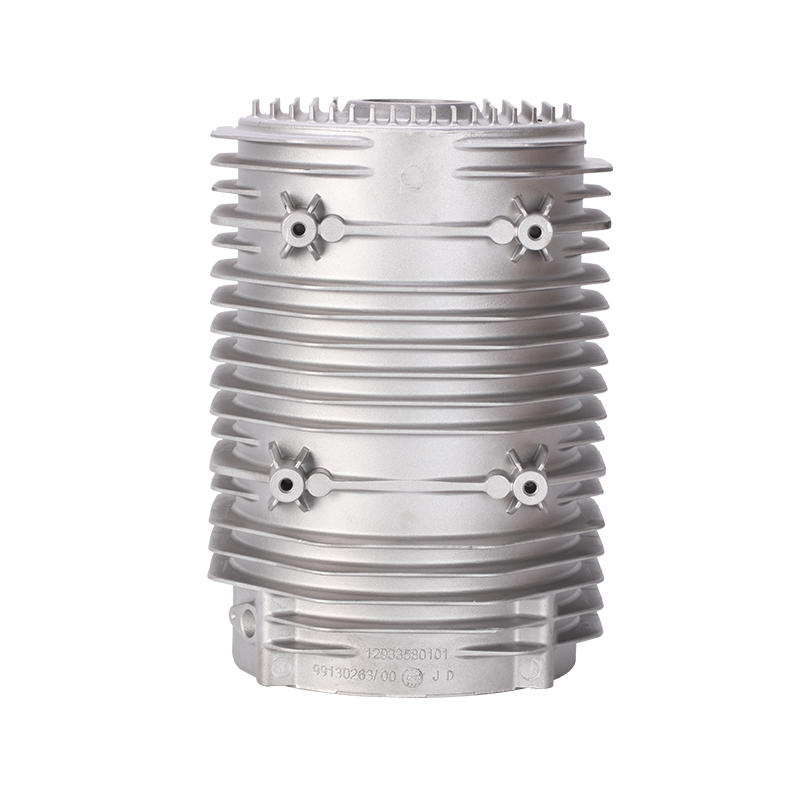
الأجزاء الحرارية تقع في فئة خاصة بها. تعمل عملية الأنودة على زيادة الانبعاثية على المشتت الحراري وتضيف حماية من التآكل للاستخدام الخارجي والصناعي، ولهذا السبب تعتبر المشتتات الحرارية المؤكسدة قياسية في إضاءة LED والحاويات الكهربائية.
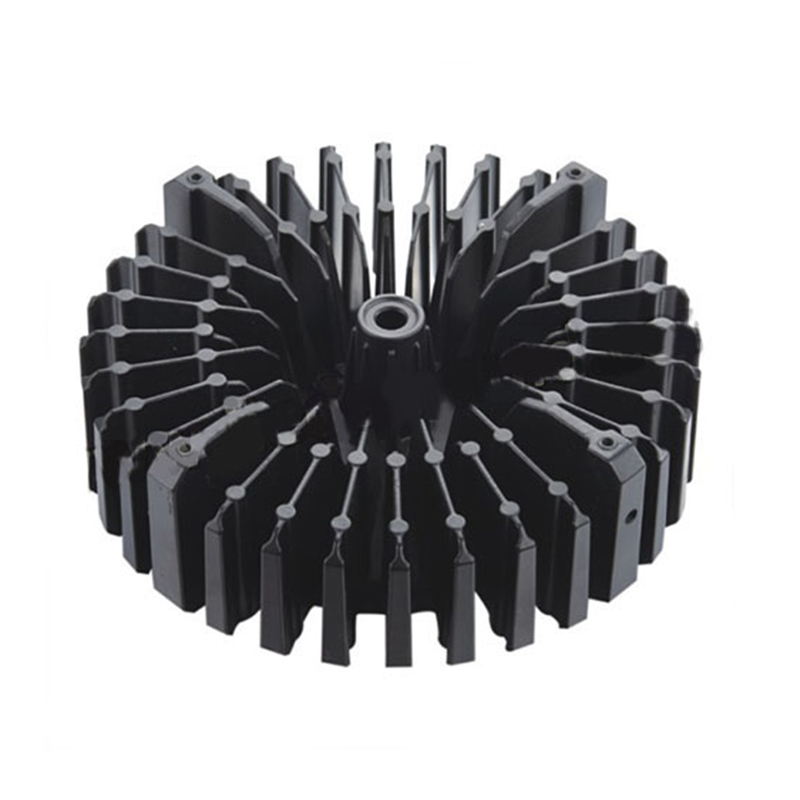 المشتتات الحرارية المصنوعة من الألومنيوم المصبوب للإلكترونيات والمعدات الصناعية يغطي منتج المشتت الحراري هذا خيارات صب الألومنيوم، والأكسدة والتشطيبات الأخرى، والمواصفات المفيدة عند إعداد طلب عرض أسعار للأجزاء الحرارية. عرض المنتج →
عادةً ما يحفظ طلب عرض الأسعار المكتوب بهذه الطريقة عينة كاملة، لأن المورد يمكنه أن يقول مقدمًا ما إذا كانت السبيكة تدعم اللون، وما إذا كانت خطة الإخفاء قابلة للتصنيع، وكيف يبدو العائد الواقعي - بدلاً من اكتشافه في دفعة الإنتاج الأولى.
نعم، ولكن توقع الحصول على نتيجة من اللون الرمادي الداكن إلى الأسود الساتان مع تناسق ألوان محدود. إنه يعمل بشكل جيد مع التشطيبات الزخرفية الداكنة والحماية الوظيفية من التآكل. لا يعمل مع الألوان الزاهية والواضحة أو الباستيل.
نعم. ينمو ما يقرب من نصف سمك الطلاء إلى الخارج لكل جانب - حوالي 10 ميكرومتر لطلاء من النوع II بحجم 20 ميكرومتر وحوالي 25 ميكرومتر لطلاء من النوع III بحجم 50 ميكرومتر. عادةً ما تحتاج الخيوط والتجويف وأوجه الختم إلى إخفاء.
عادةً ما يكون أحد الأسباب الثلاثة: المسامية التي تحمل الإلكتروليت خلال خطوة الختم، أو خلط الأسطح المصبوبة والمُشكَّلة آليًا على نفس الجزء، أو تغير مجموعة السبائك. يتم الإصلاح في المراحل الأولية - مصبوبات أسلم وتصنيع متسق ومصدر سبيكة متجمد.
إنه ممكن، ولكن بحدود. تميل السماكة التي تزيد عن 50 ميكرومتر تقريبًا على سبيكة عالية السيليكون إلى التشقق أو الظهور بشكل غير مكتمل. حافظ على الأنودة الصلبة في نطاق 25-40 ميكرومتر وقم بتأكيد ذلك من خلال تجربة هدف الإنتاج.
أنودة قالب الصب هي عبارة عن سلسلة وليست خطوة واحدة: اختيار السبائك، وسلامة القالب والصب، واستراتيجية التصنيع، والإخفاء، ثم خط الأنودة. عند ظهور مشكلة في النهاية، يكون السبب عادةً هو ارتباطين أو ثلاثة روابط من الخزان.
يغطي عملنا الجزء الأمامي من تلك السلسلة. نقوم بتصميم القوالب وتصنيعها، وتشغيل قوالب الصب بالضغط العالي من 1600 طن إلى 200 طن، والآلة داخل الشركة على مراكز CNC، وتنسيق معالجة الأسطح بما في ذلك الطلاء بالأنودة والطلاء بالمسحوق بموجب نظام الجودة IATF 16949. إذا كان البرنامج يحتاج إلى جزء مصبوب بأكسيد ذو لون محدد وهدف تآكل محدد، فإن نقطة البداية العملية هي تسوية السبيكة والأسطح التجميلية قبل قطع القالب. يمكنك مراجعة لدينا قدرات صب وتصنيع الألومنيوم أو أرسل رسمًا مع متطلبات النهاية المرفقة - كلما تم اتخاذ هذين القرارين مبكرًا، قل عدد المفاجآت التي تظهر على السطح النهائي.
هل أنت مستعد ل تعاون مع جيدا؟
* بريدك الإلكتروني آمن معنا ، نحن لا نتعمل على البريد العشوائي.
منتجات
معلومات الاتصال
nbjd011@126.com
+86-574-86115705
رقم 58 Mold Road ، Daqi Technology Industrial Zone ، Beilun District ، Ningbo