احصل على عرض أسعار
رسمتان تصلان إلى نفس المكتب في نفس الأسبوع. أحدهما عبارة عن دعامة مزلاج بوزن 120 جرامًا لباب سيارة الركاب؛ والآخر عبارة عن مبيت محرك يبلغ وزنه 1.8 كجم ويقع على بعد حوالي 90 مم من مشعب العادم. كلاهما يحملان نفس الملاحظة: "يتعين تأكيد السبائك المصبوبة."
الإجابة المختصرة، قبل أي طاولة: اختر الزنك عندما يكون الجزء صغيرًا، أو رقيق الجدران، أو مرئيًا من الناحية التجميلية، أو يجب أن يتحمل تفاوتات مشددة دون الحاجة إلى أي تصنيع آلي تقريبًا. اختر الألومنيوم عندما يكون الجزء كبيرًا أو حساسًا للوزن أو ساخنًا.
تعمل هذه القاعدة الفردية على حل معظم قرارات صب القوالب الخاصة بالسيارات. ما لا يخبرك به هو أين تقع الحدود فعليًا، وما هي تكلفة التخمين الخاطئ، وما هي تفاصيل الرسم التي يجب أن تتغير عند تبديل السبائك. هذه الأسئلة الثلاثة هي بقية هذه المقالة.
يتم صب الزنك والألومنيوم على آلات مختلفة لسبب مادي. تنصهر سبائك الزنك عند درجة حرارة قريبة من 390 درجة مئوية، وهي درجة حرارة منخفضة بدرجة كافية بحيث تحافظ آلة الغرفة الساخنة على الوعاء، ومعقوفة، والفوهة مغمورة في المصهور وتطلق جرعة مقاسة في ثوانٍ. ينصهر الألومنيوم عند درجة حرارة قريبة من 600 درجة مئوية ويُسكب عند درجة حرارة 650-700 درجة مئوية، الأمر الذي من شأنه أن يدمر الأجزاء الحديدية في الحجرة الساخنة، لذلك يتم تشغيل الألومنيوم في الغرفة الباردة: يتم غمر المعدن في غلاف طلقة في كل دورة.
وتفسر هذه الفجوة العملية معظم العواقب النهائية. يملأ الزنك الأجزاء الرقيقة بشكل أسرع، ويحتفظ بأبعاد أكثر إحكامًا، ويترك سطحًا مصبوبًا أفضل. يحمل الألومنيوم كتلة أقل بكثير لنفس الحجم ويتحمل حرارة أكبر بكثير.
| الملكية | زاماك 3 (زنك) | A380 / ADC12 (ألومنيوم) |
|---|---|---|
| الكثافة | 6.6 جم/سم3 | 2.71 جم/سم3 |
| نقطة الانصهار | ~387 درجة مئوية | ~600 درجة مئوية، يُسكب عند درجة حرارة 650-700 درجة مئوية |
| قوة الشد في نهاية المطاف | ~283 ميجا باسكال | ~324 ميجا باسكال |
| قوة العائد | ~221 ميجا باسكال | ~159 ميجا باسكال |
| صلابة | ~82 غيغابايت | ~80 حصان |
| الموصلية الحرارية | ~113 وات/م·ك | ~96 واط/م·ك |
| الحد الأدنى العملي للجدار | 0.5-1.0 ملم | 1.5-2.5 ملم |
| التسامح الخطي، والميزات الصغيرة | ±0.025–0.05 ملم | ±0.05–0.13 ملم |
| عملية الصب | غرفة ساخنة | الغرفة الباردة |
| حياة الموت النموذجية | في كثير من الأحيان 500000 طلقة | عادة 100.000-150.000 طلقة |
الزنك أكثر كثافة بحوالي 2.4 مرة من الألومنيوم. أعد تصميم نفس الحجم من الزنك إلى الألومنيوم وستزيل ما يقرب من 59% من الكتلة. وهذا هو السبب في أن البرامج التي تعتمد على الوزن، مثل مجموعة المركبات الكهربائية أو الأهداف الجماعية غير المعلقة، تبدأ بالألمنيوم ونادرًا ما تنظر إلى الوراء.
المقايضة هي سمك الجدار. ضلع 0.6 مم مصبوب بشكل موثوق في الزنك؛ من المحتمل أن يكون نفس الضلع في طائرة A380 قصيرًا أو مغلقًا على البارد، لذلك يتحرك التصميم إلى 1.5-2.5 ملم. تتميز الجدران السميكة على الجزء الخلفي من السبائك الخفيفة بميزة الوزن وتضيف دائمًا وقت التصلب وتكلفة الدورة.
الرقم الثالث هو درجة الحرارة، وهو المكان الذي تبدأ فيه معظم أعطال الحقول. يفقد الزنك المصبوب قوته سريعًا عند درجة حرارة أعلى من 95 إلى 100 درجة مئوية تقريبًا ويزحف تحت الحمل الثابت، لذلك يمكن للمفصل المثبت بمسامير والذي يحمل عزم الدوران في درجة حرارة الغرفة أن يسترخي بعد صيف من الحرارة تحت غطاء المحرك. يحتفظ الألومنيوم A380 بمعظم قوته عند حوالي 150 درجة مئوية، وتدفع درجات مثل A360 أو AlSi10MnMg إلى أبعد من ذلك.
إن مقارنة السبائكتين بسعر المعدن وحده هو فخ. عادة ما تكلف سبائك الزنك للكيلوغرام الواحد أكثر من الألومنيوم، ولأنها أكثر كثافة، فإن جزء الزنك الذي له نفس الحجم يستهلك أيضًا كيلوغرامات أكثر. من حيث التكلفة المادية، يخسر الزنك في كل مرة تقريبًا.
تقلب المقارنة بمجرد حساب بقية العملية. نقطة انصهار أقل ووقت دورة قطع التصلب أسرع، وخردة حواف الصب ذات الغرفة الساخنة. الجدران الرقيقة والتفاوتات الضيقة تعني أن الجزء يترك القالب قريبًا من الشكل الصافي، لذلك يتراجع الحفر والطحن والتشطيب. تعمل القوالب بشكل أكثر برودة وتدوم لفترة أطول بكثير، مما يؤدي إلى توزيع تكلفة الأدوات على أجزاء أكثر. يعمل الزنك أيضًا بشكل أسرع وينظف الصنابير، وهو أمر مهم بالنسبة للأقواس والمبيتات ذات العشرات من الثقوب الملولبة.
هناك قاعدة قابلة للتطبيق: يفوز الزنك عندما يكون محتوى المعالجة مرتفعًا، أو تكون التفاوتات المسموح بها ضيقة، أو يكون الحجم السنوي كبيرًا. يفوز الألومنيوم عندما يكون الجزء ثقيلًا أو كبيرًا أو محمّلًا بالحرارة، لأنه لا يوجد توفير للعملية يعوض عقوبة الكثافة بمقدار 2.4× أو فشل الزحف في الخدمة. تتبع الأدوات نفس المنطق، وهي تمرين هندسي مختلف لكل طريق: تحتاج قوالب الألومنيوم إلى فولاذ أداة العمل الساخن، والتبريد السخي، والإدارة الحرارية للبقاء على قيد الحياة عند درجة حرارة 650 درجة مئوية دورة معدنية بعد دورة.
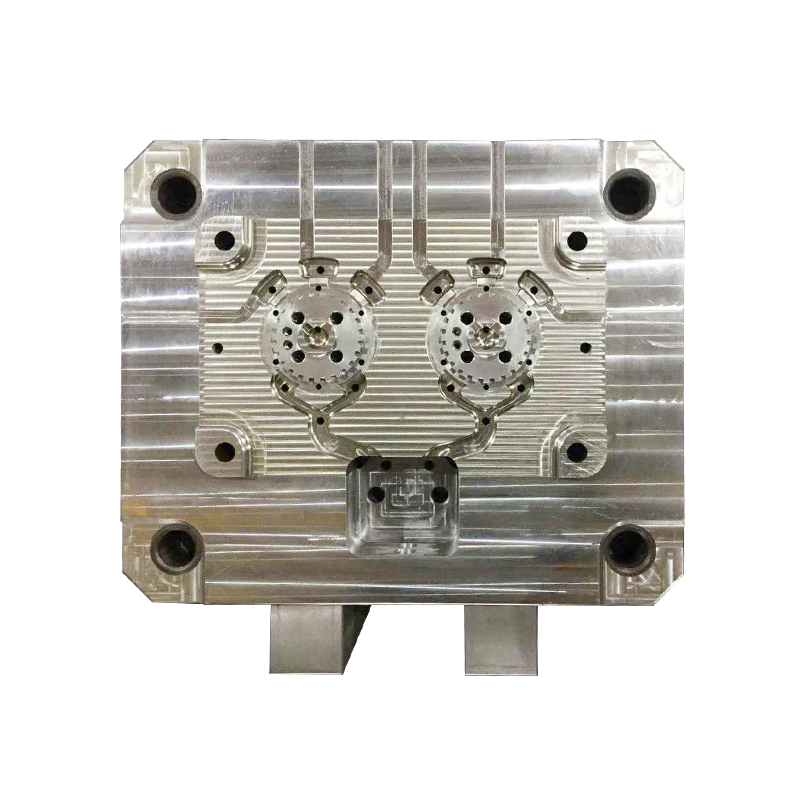
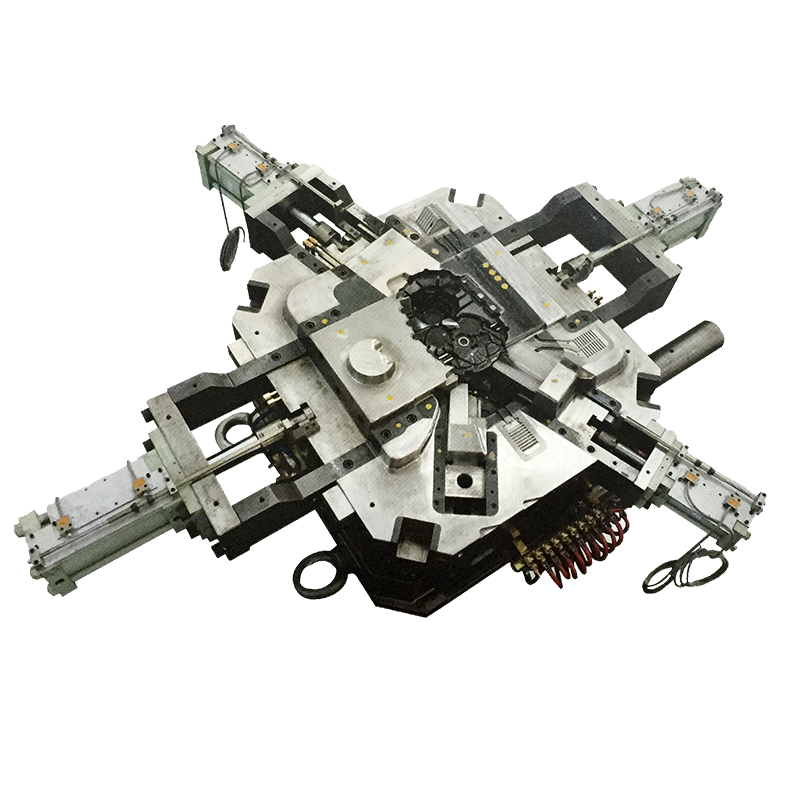
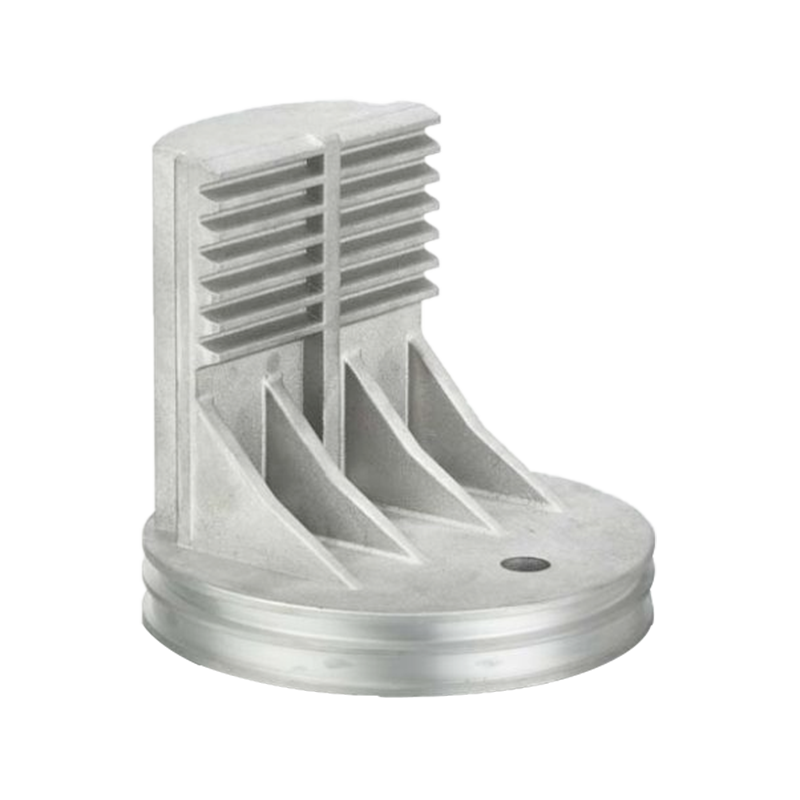
 قوالب صب الألمنيوم عالية الضغط المخصصة قوالب صب الألمنيوم عالية الضغط المخصصة للمكونات الدقيقة؛ قم بالمراجعة عندما تجعل التفاوتات الضيقة أو الكميات السنوية العالية أدوات الألومنيوم هي الطريق العملي. عرض المنتج →
يكتسب الزنك مكانته في المكونات الصغيرة والدقيقة ذات الحجم الكبير حيث قد تهيمن العمليات الثانوية على سعر القطعة:
كل جزء من هذه الأجزاء صغير بما يكفي بحيث يتم قياس عقوبة الكثافة بالجرام، في حين يتم قياس فائدة الدقة في خطوات التصنيع التي تم التخلص منها والخردة السفلية.
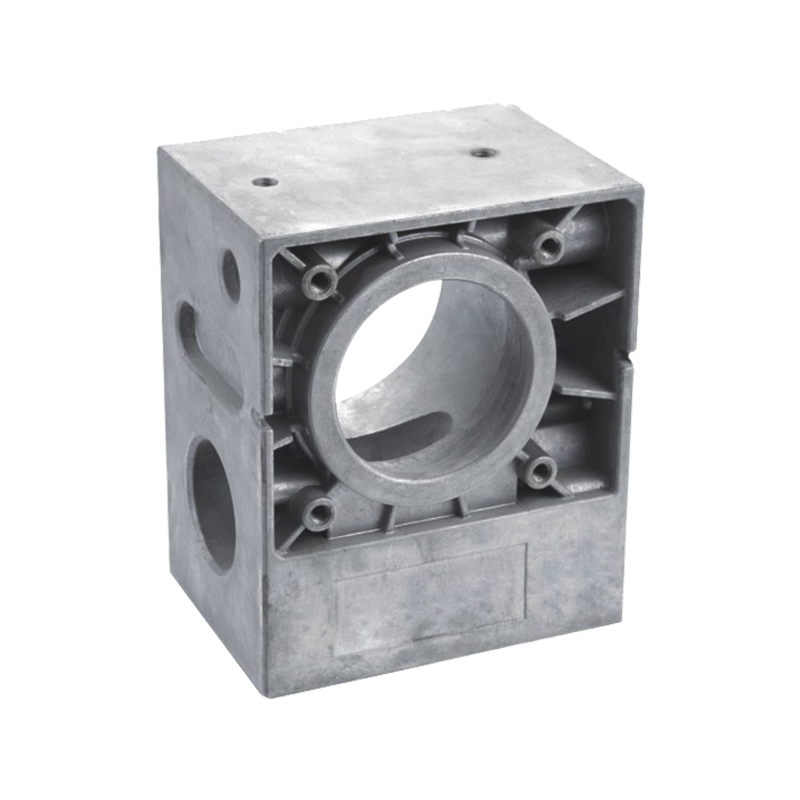
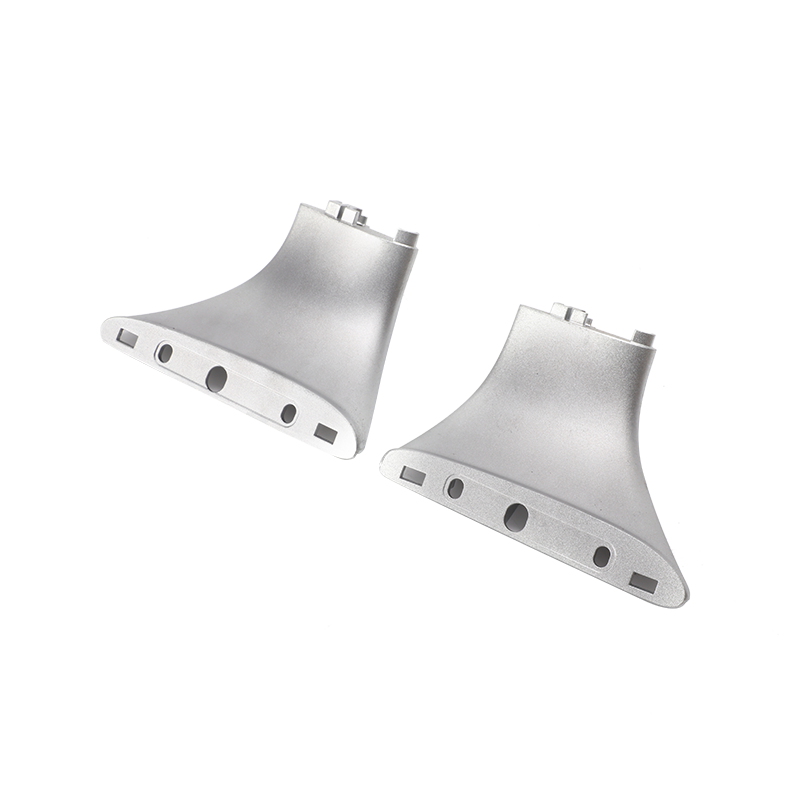
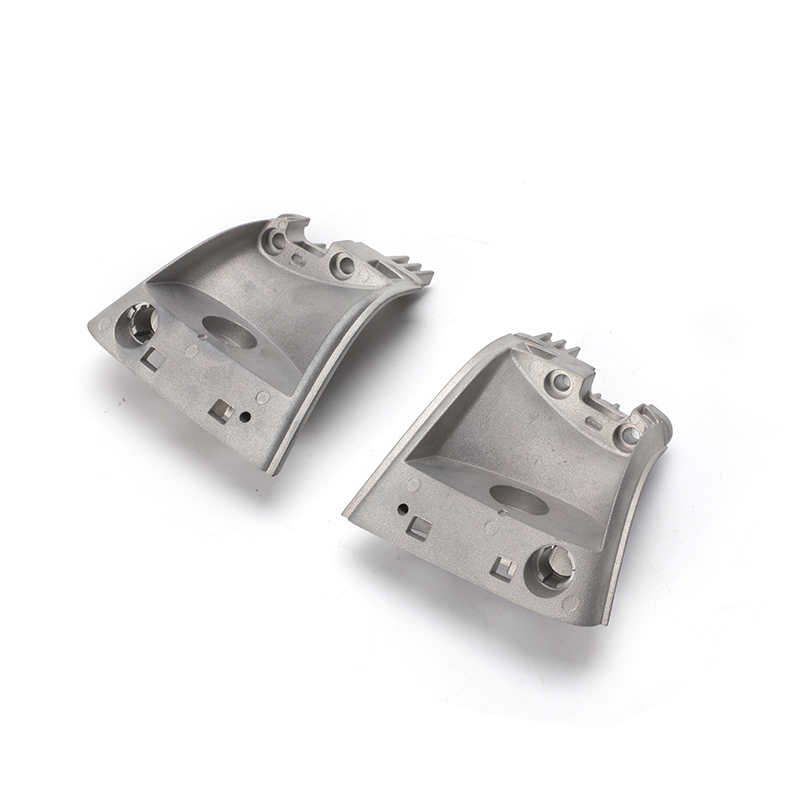 الزنك Die-Cast Car Luggage Rack Support Bracket دعامة دعم صغيرة مصنوعة من سبائك الزنك لرفوف أمتعة السيارة، مناسبة لقطع غيار السيارات المدمجة حيث تكون الدقة وتقليل التصنيع أمرًا مهمًا. عرض المنتج →
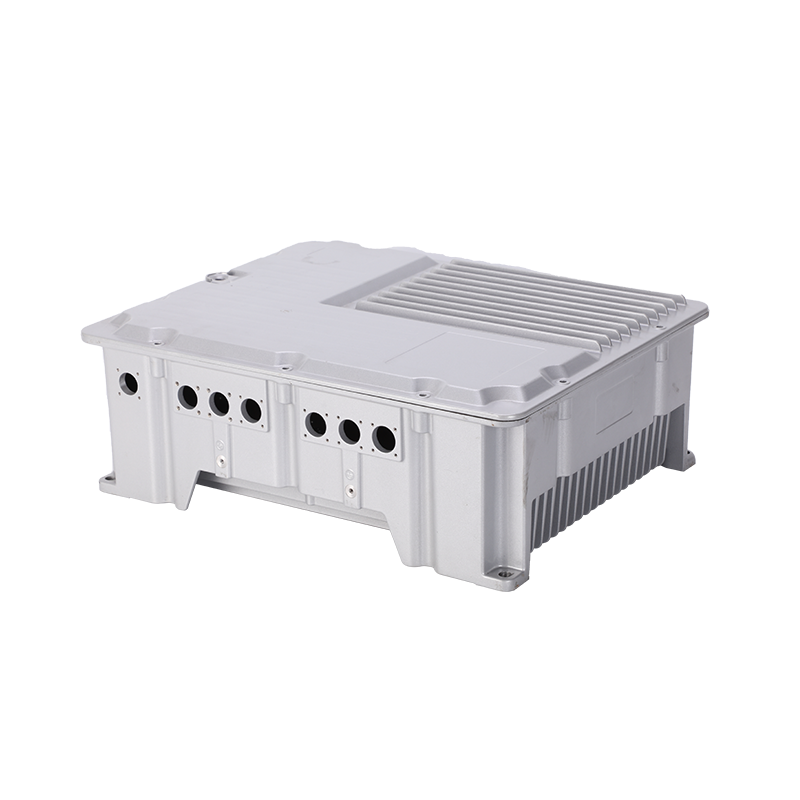
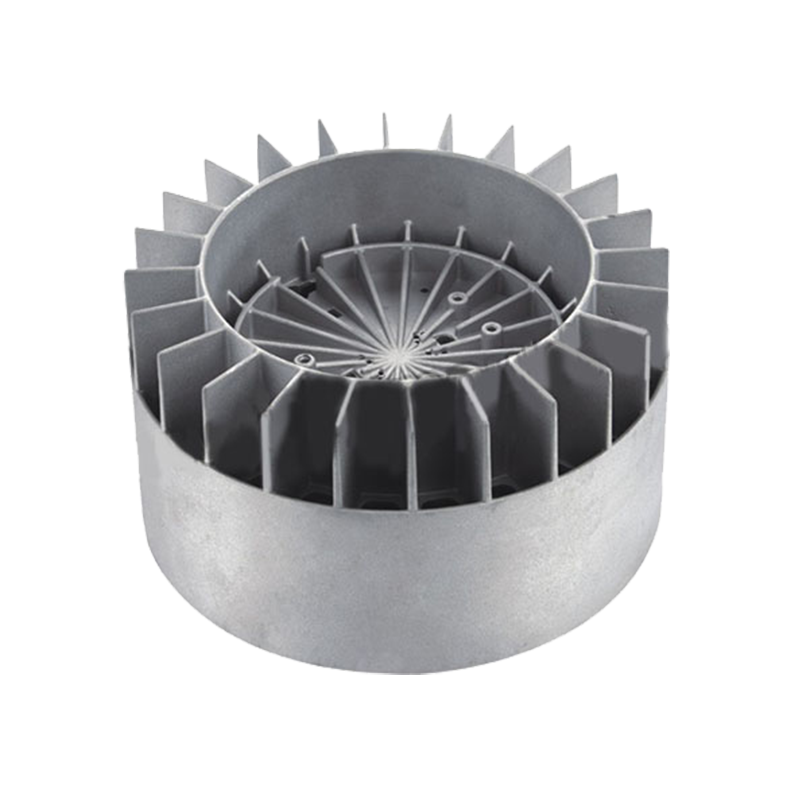
يأخذ الألومنيوم الأجزاء التي تحكم فيها الكتلة أو الحرارة:
نادرًا ما يكون الزنك منافسًا لأكثر من بضعة كيلوغرامات، لذلك غالبًا ما يتم اتخاذ القرار بشأن المسبوكات الكبيرة بواسطة الآلة، وليس من خلال ورقة بيانات المادة.
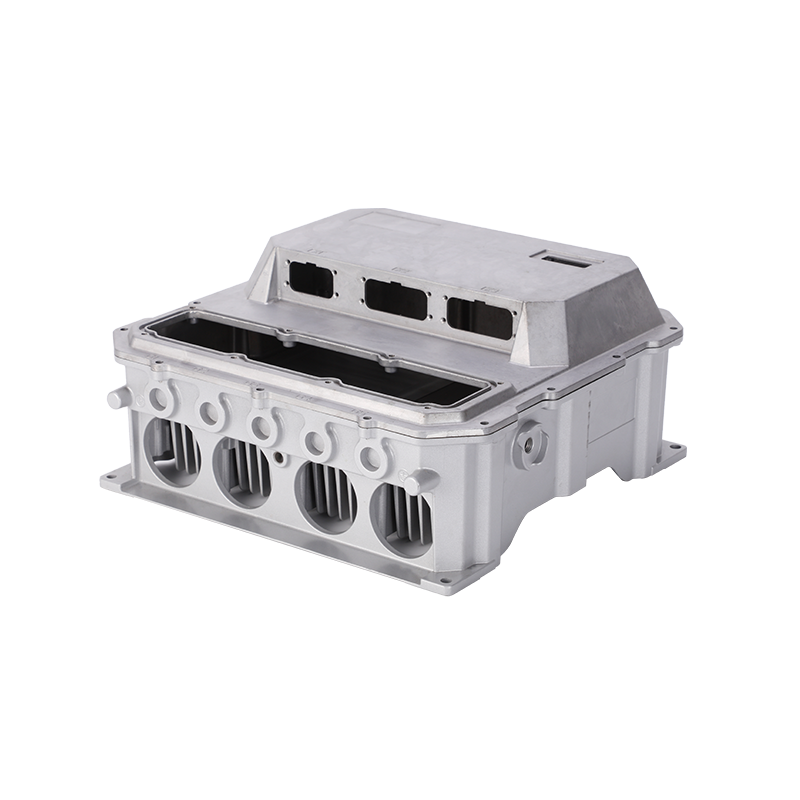
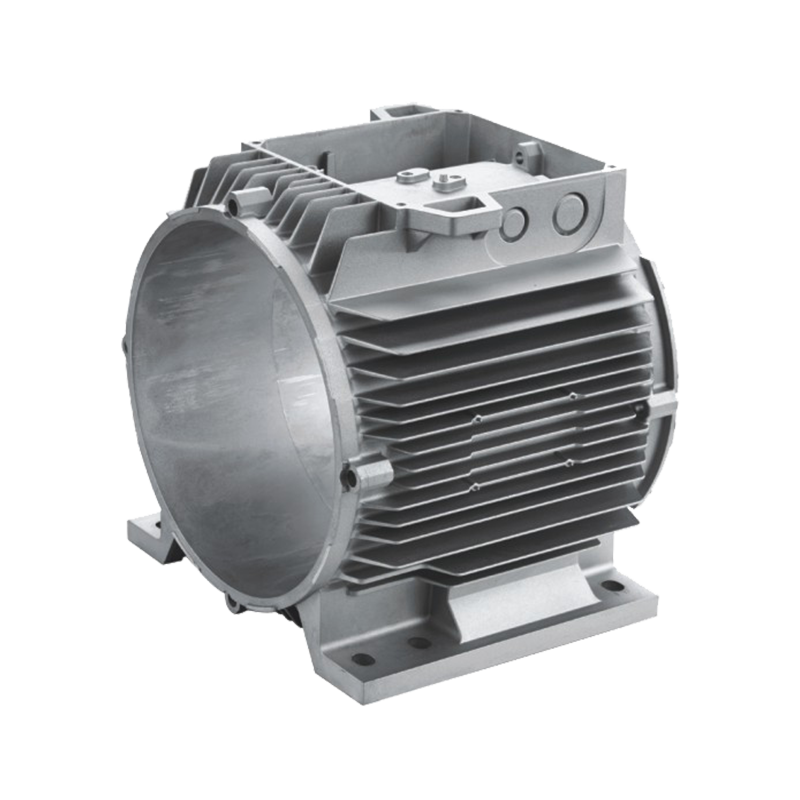
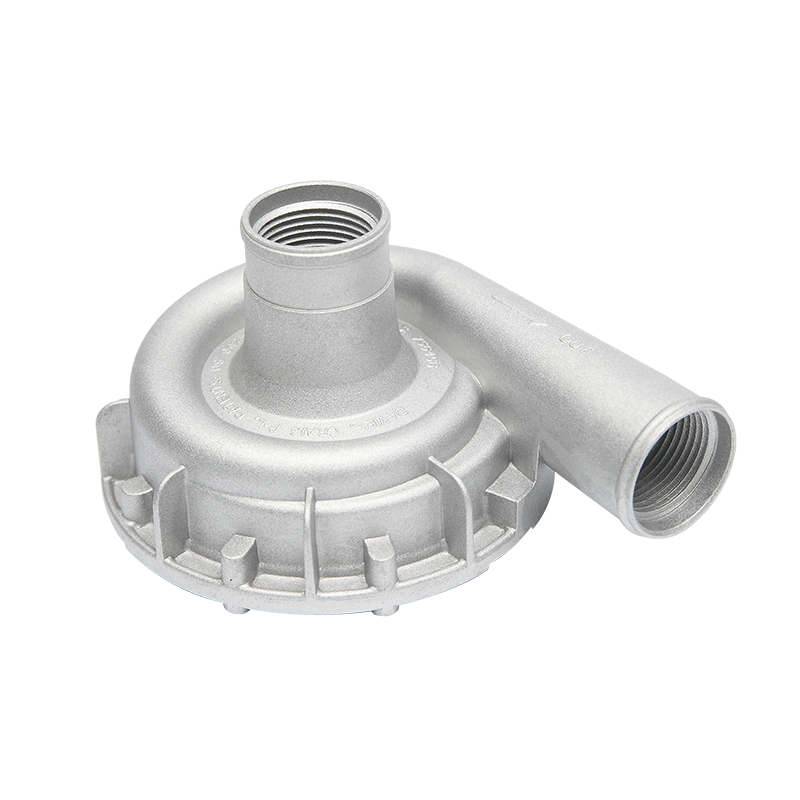
 غلاف محرك السيارة المصبوب من الألومنيوم عالي الضغط الألومنيوم die-cast motor housing for automotive use, from 2 kg to 20 kg, suited to larger castings where mass and heat guide material choice. عرض المنتج →
يقبل الزنك الخيوط المشكلة والمسدودة بشكل جيد ويحافظ على عزم الدوران في المقاطع الرقيقة، لذلك لا تحتاج أقواس الزنك الصغيرة غالبًا إلى أي إدخالات. يكون الألومنيوم أكثر ليونة عند جانب الخيط، لذا فإن أي شيء يتم فتحه وإغلاقه أثناء الخدمة - غطاء، أو لوحة وصول، أو مبيت الفلتر - يجب أن يحمل ملحقًا فولاذيًا أو برغيًا ملولبًا مصممًا للألمنيوم. على أجزاء مثل أحواض وأحواض الزيت محكمة الغلق ، يجب تصميم نمط الترباس وارتفاع الرأس حول سلوك الخيط، وليس نسخهما من رسم الزنك.
يقع الزنك تحت الألومنيوم والفولاذ والفولاذ المقاوم للصدأ في السلسلة الجلفانية، لذلك يصبح جزء الزنك المثبت بمسامير في هيكل الألومنيوم هو الأنود المضحي. في الخدمة الملحية على الطرق أو الساحلية، فإنها تتآكل أولاً. تعد الطلاءات أو غسالات العزل أو دعامة الألومنيوم من الإصلاحات المعتادة، وهذا أحد أسباب قلة استخدام الزنك في أجهزة الهيكل الخارجي.
فوق 95 درجة مئوية تقريبًا، يتشوه الزنك ببطء تحت الحمل الدائم. يجب تقييم أي جزء من الزنك يحمل تحميلًا مسبقًا بالقرب من مصدر الحرارة بهامش درجة الحرارة، أو نقله إلى الألومنيوم.
يأخذ الزنك التخميل، وطلاء المسحوق، والطلاء الإلكتروني، والطلاء الزخرفي مع القليل من إعداد السطح. يتأكسد الألومنيوم عالي السيليكون مثل A380 بشكل غير متساو وغالبًا ما يتحول إلى اللون الداكن أو المرقط، لذا فإن البرامج التي تحتاج إلى مظهر مؤكسد موحد عادةً ما تحدد سبيكة سيليكون أقل أو تتحول إلى طلاء المسحوق بدلاً من ذلك.
وليس للكيلو جرام الواحد. عادة ما تكون تكلفة سبائك الزنك أعلى، وهي أكثر كثافة بمقدار 2.4 مرة. يصبح الزنك أرخص على مستوى الجزء النهائي عندما تؤدي التفاوتات الضيقة والجدران الرقيقة ومحتوى الآلات الثقيل إلى زيادة تكلفة معالجة الألومنيوم، أو عندما يكون الحجم مرتفعًا بما يكفي للاستفادة من عمر القالب الأطول.
نعم، ولكن ليس في اتصال رطب مباشر. الزنك هو الأنود في الزوجين وسوف يتآكل بشكل تفضيلي. استخدم الطلاءات أو غسالات العزل أو مادة مانعة للتسرب مناسبة عند المفصل.
يتمتع الألومنيوم A380 بأعلى قوة شد نهائية، حوالي 324 ميجا باسكال مقابل 283 ميجا باسكال لزاماك 3، بينما يتمتع الزنك بمقاومة خضوع أعلى. القوة لكل كيلوغرام ليست قريبة: الألومنيوم يفوز بهامش واسع.
يتم صب الزنك بشكل موثوق عند الجدران بسماكة 0.5-1.0 مم. يحتاج الألومنيوم إلى ما يقرب من 1.5-2.5 ملم حسب الشكل الهندسي وطول التدفق. كن أرق من تلك الحدود وتوقع لقطات قصيرة وإغلاقات باردة ومسامية.
الألومنيوم، تقريبا دون استثناء. هذه الأجزاء كبيرة الحجم، وتحتاج إلى مسارات حرارية، وغالبًا ما تحمل ميزات هيكلية أو مانعة للتسرب. لا يزال الزنك يدخل نفس السيارة في أقواس صغيرة وموصلات ومكونات مزلاج.
هل أنت مستعد ل تعاون مع جيدا؟
* بريدك الإلكتروني آمن معنا ، نحن لا نتعمل على البريد العشوائي.
منتجات
معلومات الاتصال
nbjd011@126.com
+86-574-86115705
رقم 58 Mold Road ، Daqi Technology Industrial Zone ، Beilun District ، Ningbo