احصل على عرض أسعار
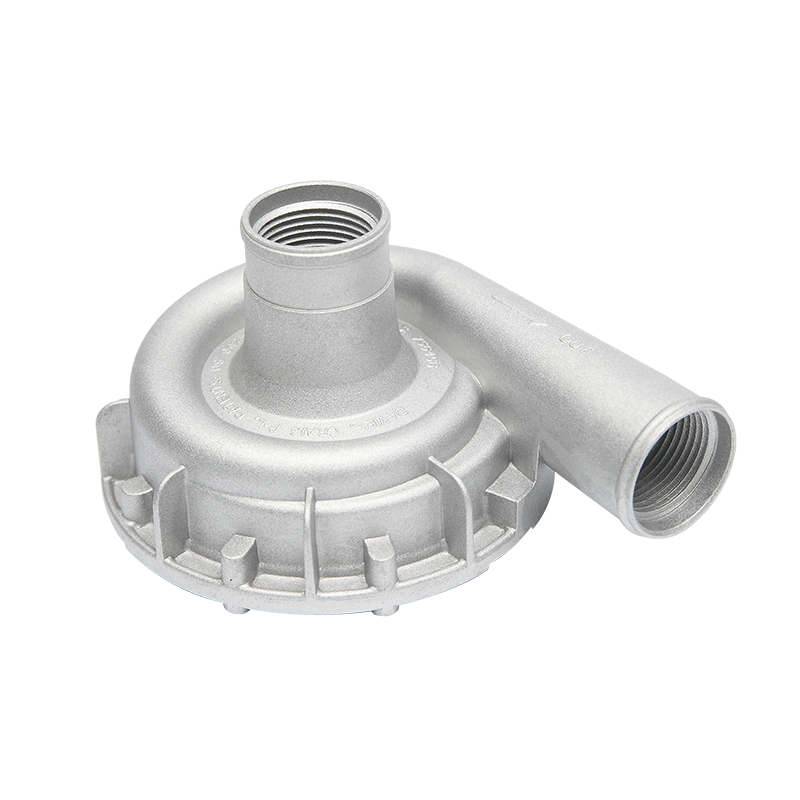
يفشل غلاف المحرك المصنوع من الألومنيوم في اختبار التسرب عند 1.5 بار بعد 40 ثانية. كانت السبيكة مطابقة للمواصفات، وكانت درجة حرارة القالب في النطاق، وبدا الصب خاليًا من العيوب قبل التصنيع. كان السبب هو الغاز: الهواء الذي دخل التجويف مع المعدن ولم يكن له مكان يذهب إليه بمجرد ترسيخ الجزء.
تقنية الصب بالقالب الفراغي هي الحل العملي لهذا الفشل، ومن الأسهل الحكم على مزاياها من حيث الإنتاج: معدل الخردة، ومعدل التسرب، وما يُسمح لك بفعله للجزء بعد الصب.
الاستنتاج أولاً: من خلال إخلاء تجويف القالب قبل وأثناء اللقطة، فإن الصب الفراغي يقطع الغاز المحصور إلى جزء صغير من مستويات الصب بالقالب عالي الضغط التقليدي (HPDC). يجلب هذا التغيير معظم الفوائد: عيوب أقل في مسامية الغاز، ومسبوكات محكمة الضغط، وطريق عملي للمعالجة الحرارية واللحام T6، وجدران أرق، وأسطح مصبوبة أكثر نظافة، وتكلفة أقل لكل جزء مقبول. وتتمثل المقايضة في تعقيد الأدوات: القوالب المختومة، والصمامات المفرغة، والصيانة المنضبطة.
في آلة الغرفة الباردة التقليدية، يكون التجويف مملوءًا بالهواء عند الضغط الجوي عندما يبدأ المكبس تسديدته السريعة. يدخل المعدن البوابة بسرعة 30-60 م/ث، ويتاح للهواء أجزاء من الثانية ليخرج من خلال فتحات يبلغ عمقها عادةً 0.1-0.2 مم. تومض فتحات التهوية أو تنسد ببقايا عامل الإطلاق، وأي شيء يبقى في الخلف يصبح مسامية للغاز.
يضيف نظام التفريغ صمامًا في القالب يربط التجويف بخزان التفريغ. يتم ضخ التجويف إلى الأسفل أثناء اللقطة البطيئة، قبل أن تبدأ اللقطة السريعة، ويُغلق الصمام عند وصول الواجهة المعدنية. ثم يتم تشغيل التكثيف تمامًا كما يحدث في اللقطة العادية.
مستويان شائعان. تعمل الأنظمة المدعومة بالفراغ على سحب التجويف إلى ما يقرب من 200-500 ملي بار مطلق وتدعم الفتحات بشكل أساسي. تصل الأنظمة ذات الفراغ العالي إلى 50-100 ملي بار وهي الإصدار الذي يغير الغرض الذي يمكن استخدام الصب من أجله. هناك تفصيلان يقرران ما إذا كان أي منهما سيعمل: يجب قياس مستوى الفراغ عند القالب، وليس عند المضخة، لأن الختم البالي يخفي المشكلة؛ والفراغ لا يحل محل التنفيس، فهو يقلل من كمية الهواء التي يجب أن تمر عبر فتحات التهوية، مما يقلل من الوميض والانسداد.
| المعلمة | HPDC التقليدية | بمساعدة الفراغ | صب القالب بالفراغ العالي |
|---|---|---|---|
| ضغط التجويف قبل الملء | حوالي 1000 ملي بار | 200-500 ملي بار | 50-100 ملي بار |
| محتوى الغاز في الصب | 10-20 سم مكعب/100 جم | 5-10 سم مكعب/100 جم | 2-5 سم مكعب/100 جم |
| سمك الجدار النموذجي | 2.0-3.0 ملم | 1.5-2.5 ملم | 1.2-1.8 ملم |
| المعالجة الحرارية T6 | غير عملي، تقرحات | محدودة | ممكن على السبائك المناسبة |
| ضيق الضغط | في كثير من الأحيان يحتاج إلى التشريب | مقبول عادة | مانع للتسرب بشكل موثوق |
| تكلفة الموت النسبية | خط الأساس | زائد 5-15% | زائد 10-25% |
| التركيز على الصيانة | فتحات، وكيل الافراج | الأختام والصمام | الأختام والصمام, vacuum monitoring |
إن قطع الهواء في التجويف لا يزيل كل المسام؛ تعتبر مسامية الانكماش الناتجة عن ضعف التوازن الحراري مشكلة منفصلة. فهو يزيل المسام الغازية الكبيرة وغير المنتظمة التي تسبب معظم حالات الرفض، والتي تظهر في خمسة أماكن.
عادةً ما ينخفض محتوى الغاز في الطلقة ذات الفراغ العالي التي يتم التحكم فيها جيدًا من 10-20 سم مكعب لكل 100 جرام من المعدن إلى 2-5 سم مكعب، وترتفع الكثافة بنسبة 1-2% تقريبًا. تتبع معدلات الرفض الإشعاعي نفس الاتجاه.
يتم الحكم على العلب وأجسام الصمامات وأغطية البطاريات وأوعية الزيت من خلال معدل التسرب وليس المظهر. غالبًا ما تحتاج المسبوكات التقليدية إلى تشريب الراتنج لتمريرها، مما يضيف خطوة وخطر فشل يعتمد على درجة الحرارة. عادة ما تحافظ المسبوكات الفراغية على الضغط كما هو مصبوب، وبالتالي فإن اختبار التسرب يتحقق بدلاً من الإصلاح.
يؤدي العلاج بمحلول T6 عند حوالي 500 درجة مئوية إلى تمدد الغاز المحبوس، كما يؤدي إلى ظهور بثور صب القوالب التقليدية. مع محتوى الغاز في خانة مفردة منخفضة، يمكن معالجة السبائك الهيكلية المناسبة بالحرارة ولحام MIG أو TIG أو الليزر مع نمو مسام مقبول.
يتيح الضغط الخلفي السفلي الناتج عن الهواء المحبوس للمعادن ملء الأجزاء الرقيقة بشكل أكثر توقعًا، لذا تحل الجدران التي يبلغ سمكها 1.2-1.8 ملم محل الجدران التي يبلغ سمكها 2.5-3.0 ملم. انخفاض مخزون الآلات والوزن، وانخفاض عدد الثقوب السطحية يعني ظهور بثور أقل بعد طلاء المسحوق أو الأكسدة.
المكسب ليس فرصة أرخص، بل هو جزء جيد أرخص. تنخفض معدلات رفض المصنع عادة من 5-8% إلى 1-3%، ونظرًا لأنه يتم اكتشاف العيوب عند الأشعة السينية أو اختبار التسرب بدلاً من بعد التصنيع باستخدام الحاسب الآلي، فإن القيمة المفقودة لكل قطعة مرفوضة تنخفض بشكل حاد.
يتم سداد الصب بالقالب الفراغي عندما تكون الجدران رقيقة، أو تكون الهندسة معقدة، أو يجب أن يتحمل الجزء الضغط أو يتحمل المعالجة الحرارية. ثلاث مجموعات تهيمن على كتاب النظام.
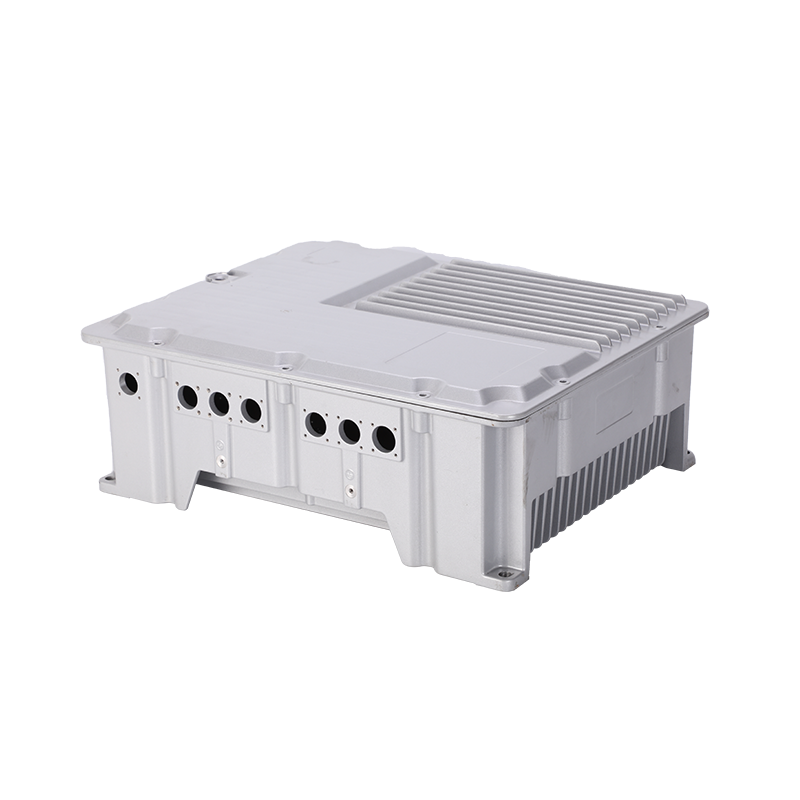
تجمع العبوات بين المساحة الكبيرة المسقطة والجدران الرقيقة وحواف الختم وحدود التسرب الصارمة. تعد المسامية عند الحافة أو خط اللحام مشكلة تتعلق بالسلامة وليست مشكلة تجميلية. تمت تغطية جانب التصميم في ملاحظتنا حول كيف تساهم أغلفة البطاريات وأغطيةها في سلامة مركبات الطاقة الجديدة .
 غلاف البطارية وغطاء للطاقة الجديدة/السيارات الكهربائية غلاف البطارية وغطاء للطاقة الجديدة/السيارات الكهربائية عرض المنتج →
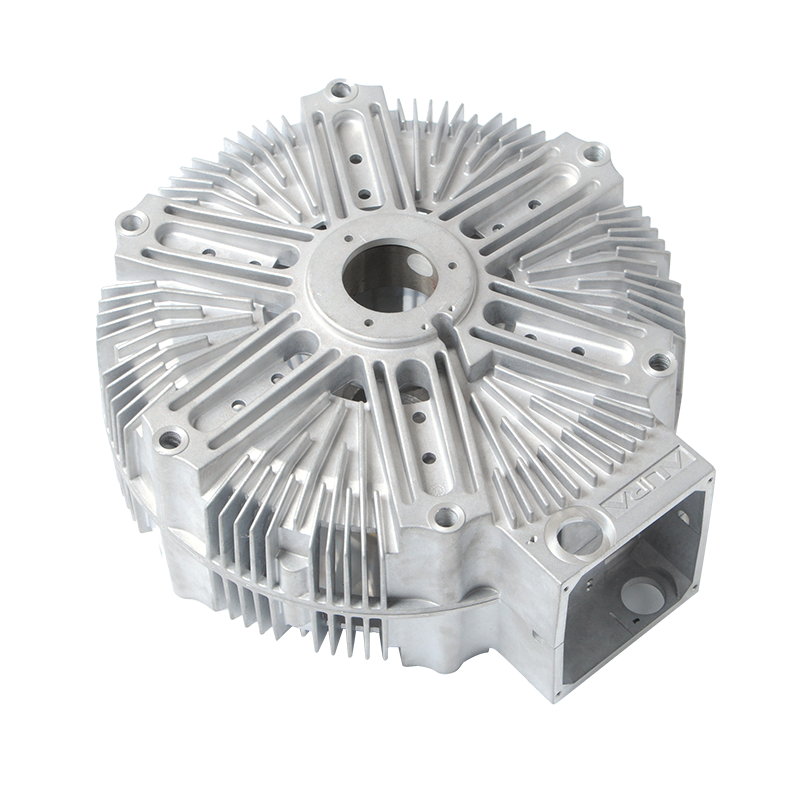
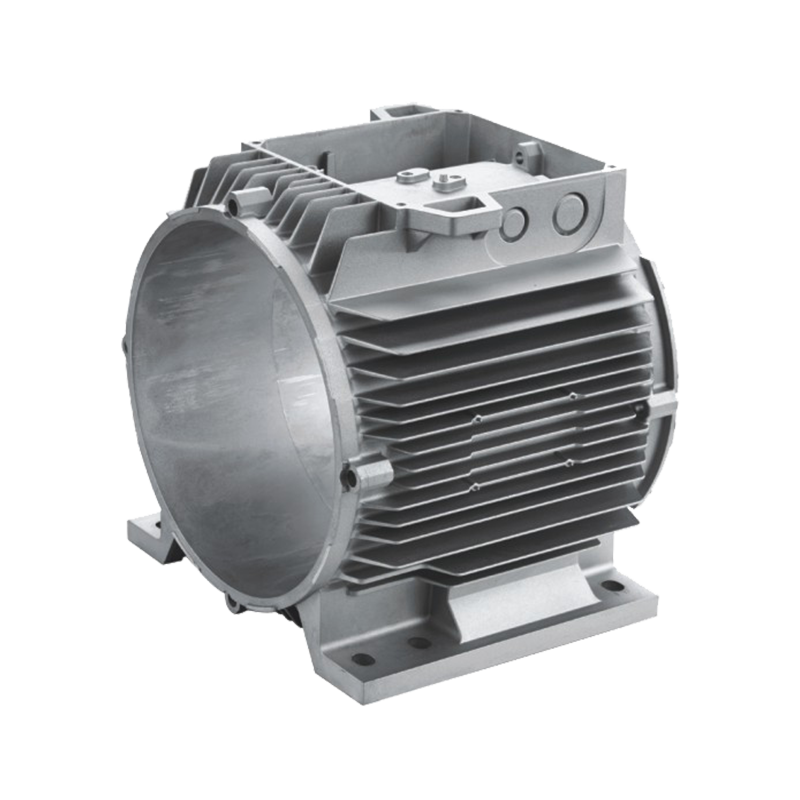
يجب أن تحافظ هذه الأجزاء على مقاعد التحميل متحدة المركز، وتبدد الحرارة، وغالبًا ما تدمج ممرات التبريد. يقلل المعدن الأكثر كثافة حول مقاعد المحامل وأوجه الغلق من بدل المعالجة وخردة ما بعد المعالجة.
 محرك كهربائي الإسكان الجزء الثابت الإطار الألومنيوم يموت الصب محرك كهربائي الإسكان الجزء الثابت الإطار الألومنيوم يموت الصب عرض المنتج →
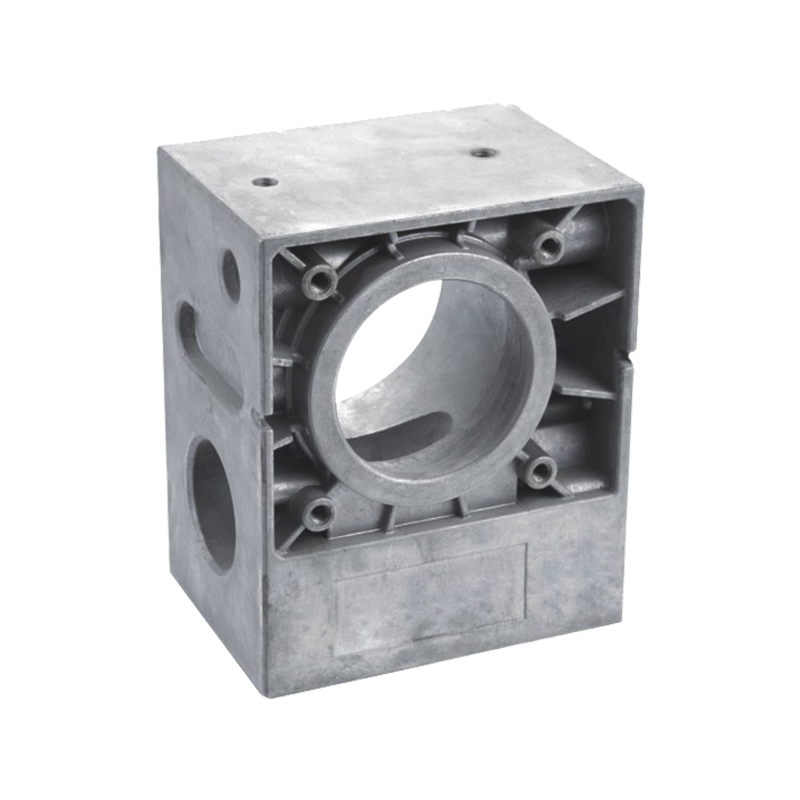
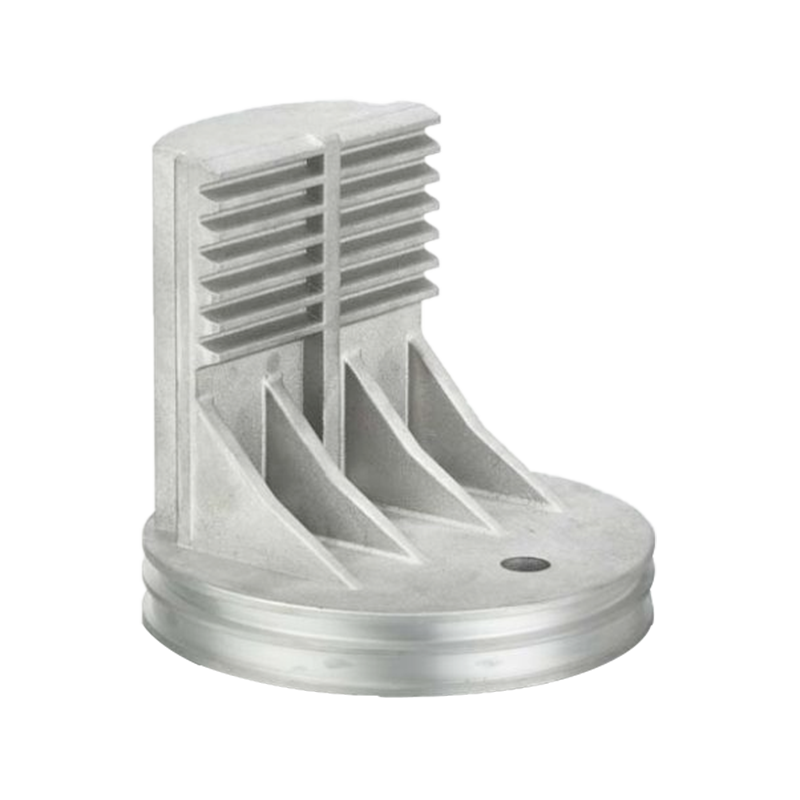
تتبع علب LED والمشتتات الحرارية وعلبة التروس ومكونات الرفع وصمامات التحكم والأجزاء الهوائية نفس المنطق: جدران أرق، ثقوب أقل بعد الطلاء، إحكام أفضل للضغط.
تقسيم إرشادي للعمل بمساعدة الفراغ والفراغ العالي في كتاب الطلبات المختلط للسيارات والصناعية.
عادةً ما يدفع المشترون الذين يتعاملون مع الفراغ كترقية عالمية مقابل الأدوات التي لا يمكنهم استخدامها. ومن الجدير أن نكون واضحين بشأن الحدود.
يتم تسليم العملية فقط إذا كانت مواصفات الشراء تدعمها. أربع نقاط تستحق الكتابة في التحقيق.
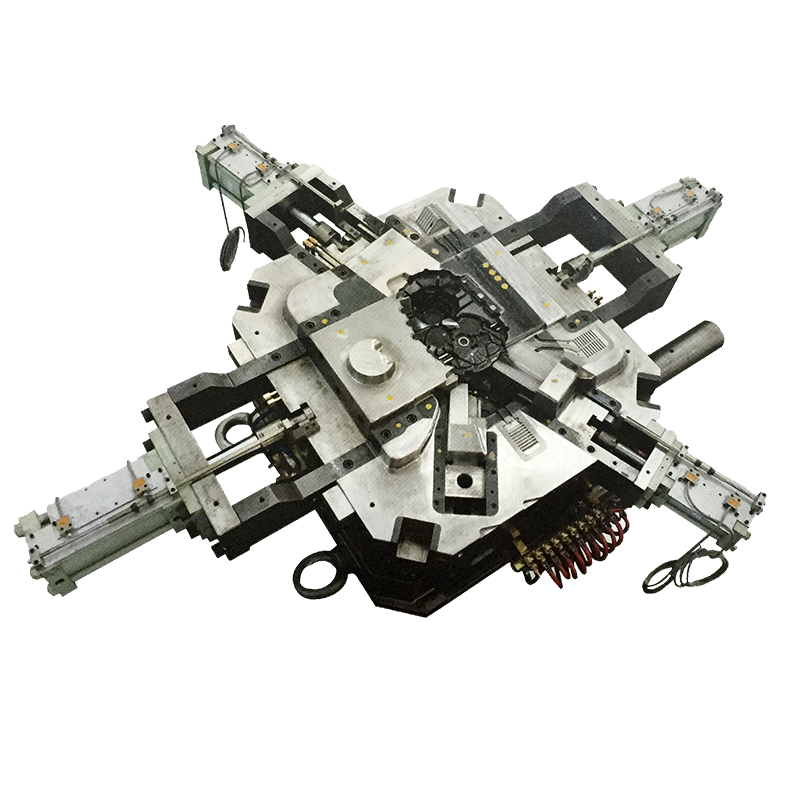
تقوم شركة Ningbo Jieda Moulding & Machine بتصنيع قوالب الألمنيوم والزنك وأجزاء المسبوكات في مصنعها في Beilun، باستخدام الآلات CNC الداخلية، وطلاء المسحوق والأكسدة، وشهادة IATF16949، وآلات الغرفة الباردة من 200 طن إلى 1600 طن. جانب القالب من تلك السلسلة هو المكان الذي يتم فيه الفوز أو خسارة برنامج التفريغ.
 قوالب صب الألمنيوم حسب الطلب للضغط العالي قوالب صب الألمنيوم حسب الطلب للضغط العالي عرض المنتج →
يمكنك قراءة المزيد عن الشركة وعملية الصب يموت إذا كنت بحاجة إلى التحقق من السعة أو ملاءمة المعدات.
لا. تستخدم عملية الصب بمساعدة الفراغ فراغًا متواضعًا، عادة 200-500 ملي بار، لمساعدة الفتحات بشكل أساسي. يسحب الصب عالي الفراغ التجويف إلى 50-100 ملي بار وهو الإصدار الذي يجعل المعالجة الحرارية واللحام وضيق الضغط الموثوق به واقعيًا. عندما يقتبس المورد الصب بالقالب الفراغي، اسأل عن ضغط التجويف المُقاس.
تكتسب سبائك Al-Si القياسية مثل A380 أو ADC12 بشكل رئيسي معدل الخردة وجودة السطح. السبائك الهيكلية ذات الحديد المنخفض والمنغنيز الخاضع للرقابة، المستخدمة في الأجزاء ذات الجدران الرقيقة والقابلة للمعالجة بالحرارة، تكتسب أكثر من ذلك بكثير؛ هم السبب وراء تطوير أنظمة الفراغ العالي. يمكن أيضًا صب سبائك الزنك تحت التفريغ، لكن الفائدة أقل لأن الزنك يتدفق بسهولة أكبر.
لا، فهو يقلل من احتمالية وجود مسام غازية كبيرة، لكن مسامية الانكماش والإغلاق البارد والشوائب لا تزال تحدث. تستمر معظم البرامج في أخذ عينات من الأشعة السينية بالإضافة إلى اختبار التسرب بنسبة 100% على الأجزاء محكمة الضغط، وتستخدم سجل التفريغ لإثبات استقرار العملية بدلاً من ذلك.
إذا كان الجزء يجب أن يتحمل الضغط، أو تتم معالجته بالحرارة أو أن يتم لحامه، فعادةً ما يكون نعم؛ البديل هو عملية مختلفة أو خطوة تشريب. بالنسبة للجزء البسيط ذي الجدران السميكة وغير المضغوط، نادرًا ما يتم سداد التكلفة الإضافية بنسبة 10-25% في تكلفة القالب.
ميزة صب القالب الفراغي ليست ميزة واحدة. إنه تغيير في ما يُسمح للعملية أن تعد به: صب يتحمل الضغط، وينجو من دورة المعالجة الحرارية، ويقبل الطلاء دون ظهور تقرحات، ويصل إلى التصنيع بمعدل رفض يمكن التنبؤ به. إذا تم الحكم على الجزء التالي الخاص بك من خلال اختبار التسرب أو متطلبات التعب، فإن هذا التغيير يستحق الدفع مقابله. إذا كان قوسًا، فمن المحتمل ألا يكون كذلك.
هل أنت مستعد ل تعاون مع جيدا؟
* بريدك الإلكتروني آمن معنا ، نحن لا نتعمل على البريد العشوائي.
منتجات
معلومات الاتصال
nbjd011@126.com
+86-574-86115705
رقم 58 Mold Road ، Daqi Technology Industrial Zone ، Beilun District ، Ningbo