احصل على عرض أسعار
يبقى طلاء المسحوق على قالب ألومنيوم مصبوب عندما تصطف ثلاثة أشياء: جلد كثيف بدون مسامية مكشوفة، وطلاء تحويل يترابط فعليًا، وجدول معالجة مطابق للسبيكة وسمك الجدار. احصل على الثلاثة جميعها وسيصمد فيلم بوليستر مقاس 70 ميكرومتر لمدة 1000 ساعة من رذاذ الملح المحايد. تفوت واحدة، عادة المعالجة المسبقة على جزء مع المسامية السطحية، ونفس المسحوق تقرحات في غضون بضع مئات من الساعات.
هذا هو الجواب القصير. الإصدار الأطول يهم المشترين أكثر، لأنه غالبًا ما يتم اقتباس طلاء المسحوق كعنصر واحد، "أسود، غير لامع، 60 إلى 80 ميكرومتر"، مع عدم وجود أي من المتغيرات التي تقرر ما إذا كانت النهاية ستستمر لمدة ثلاثة فصول شتاء أو ثلاثة أسابيع. ما يلي هو ما يتحكم فيه العجلات، وما يتحكم فيه الطلاء، وأين يلتقي الاثنان في أمر الشراء.
طلاء المسحوق هو عملية جافة. يقوم المسدس بشحن جزيئات البوليستر أو البوليستر الإيبوكسي، ويقوم الجزء المؤرض بسحبها إلى الداخل، ويقوم الفرن بإذابتها وتحويلها إلى فيلم مستمر. يأتي الالتصاق من آليتين في وقت واحد: مفتاح ميكانيكي من المظهر الجانبي للسطح المنفوخ، وجسر كيميائي من طبقة المعالجة المسبقة. يمكن أن تحقق المسبوكات كلا الأمرين، لكنها تكسبهما بشكل مختلف عن القطاعات أو الصفائح المبثوقة.
يصل القالب المصبوب بجلد رقيق ناعم الحبيبات فوق جزء داخلي أكثر خشونة وأكثر مسامية. يجب أن يخترق التفجير الجلد المصبوب دون فتح المسام تحته، ولهذا السبب تستحق الوسائط والضغط ووقت المكوث مكانًا في المواصفات بدلاً من الاستهزاء. يستجيب كل من A380 وADC12 جيدًا لأكسيد الألومنيوم في نطاق 120 إلى 180 حبيبة رملية عند ضغط معتدل؛ الوسائط الخشنة جدًا الموجودة على غلاف رقيق الجدار تدور حول الحواف وتفتح المسامية في تمريرة واحدة.
محتوى السيليكون هو السبب الآخر الذي يجعل المسحوق هو اللمسة النهائية الافتراضية على الألومنيوم المصبوب. تتأكسد سبائك الصب عالية السيليكون بشكل غير متساو، مع تحول مرحلة السيليكون إلى اللون الداكن أو رفض قبول الطبقة الأنودية على الإطلاق. يغطي المسحوق نفس الجزء بشكل موحد، بأي لون، في طبقة رقيقة تخفي نسيج الصب.
خط المسحوق عبارة عن سلسلة من القرارات، وكل واحد منها يظهر لاحقًا كنتيجة فحص. هذه تحرك الإبرة أكثر.
انفجر في الملف الشخصي، ثم نظفه. التنظيف القلوي أو الحمضي متبوعًا بطبقة تحويل أو زركونيوم أو تيتانيوم خالي من الكرومات لمعظم أعمال التصدير والكرومات حيث يكون هدف رش الملح شديدًا، يمنح المسحوق سطحًا يمكنه الإمساك به كيميائيًا. إن نظام الشطف مهم بقدر أهمية الكيمياء: بقايا الشطف المجففة تحت طبقة مسحوقية هي أحد الأسباب الأكثر شيوعًا للتقرحات التي تظهر فقط بعد دورة الرطوبة.
عادةً ما يتراوح حجم الفيلم المبني على الأجزاء المصبوبة بين 60 و90 ميكرومتر. أقل من 50 ميكرومتر، تتضاءل التغطية فوق نسيج الصب عند النقاط العالية ويتلاشى أداء رش الملح بسرعة. فوق 120 ميكرومتر تقريبًا، يصبح التشقق الناتج عن الصدمات وتداخل الخيوط مخاطر حقيقية. تستغرق عملية المعالجة عادةً من 10 إلى 25 دقيقة عند درجة حرارة معدنية تتراوح من 163 إلى 204 درجة مئوية، وتكون درجة حرارة المعدن هي التي تهم، وليس شاشة الفرن.
قرر الإخفاء قبل الطلاء، وليس بعده أبدًا. يجب إخفاء الخيوط والأوجه المتزاوجة وتجويف المحامل والوسادات الأرضية وأي ميزة مثبتة بشكل أكثر إحكامًا من حوالي ± 0.1 مم. تعمل إعادة النقر بعد المعالجة، ولكنها تزيل الطلاء من جوانب الخيط وتترك حافة خام تصبح أول موقع تآكل على الجزء.
| خطوة | الإعداد النموذجي | ما الخطأ إذا تم تخطيه |
|---|---|---|
| وسائل الإعلام الانفجار | أكسيد الألومنيوم، 120 إلى 180 حصى، ضغط معتدل | مفتاح ميكانيكي ضعيف؛ يرفع الطلاء عند الحواف والزوايا |
| المعالجة المسبقة | طلاء تحويل، تغطية كاملة وحتى | ظهور بثور وزحف من خطوط الكاتب أثناء رش الملح |
| بناء الفيلم | 60 إلى 90 ميكرومتر، تقاس على وجه محدد | تتآكل المناطق الرقيقة الموجودة فوق نسيج الصب أولاً |
| علاج | درجة حرارة المعدن 163 إلى 204 درجة مئوية، من 10 إلى 25 دقيقة | يعطي العلاج الناقص طبقة ناعمة ذات تأثير ضعيف ومقاومة للمذيبات |
| اخفاء | الخيوط، التجاويف، أوجه التزاوج، التفاوتات المسموح بها أقل من ±0.1 مم | تدخل الجمعية وإعادة العمل بعد وقوعها |
| التفتيش | التصاق عبر الفتحة، والسمك، ورذاذ الملح لكل قطعة | الأخطاء التي اكتشفها المستخدم النهائي بدلاً من الخط |
أغلى مشاكل طلاء المسحوق في المسبوكات ليست مشاكل طلاء على الإطلاق. إنهم يعانون من مشاكل في الصب: المسامية المترابطة بالقرب من السطح، أو الغاز المحصور في المعدن، أو الرطوبة الموجودة في المسام التي تتوسع أثناء المعالجة. والنتيجة هي ثقب صغير أو نفطة أو حفرة صغيرة تظهر بعد دقائق من خروج الأجزاء من الفرن، وعندها يتم استهلاك المسحوق وتكسير الأجزاء حتى يتم تجريدها.
دفاع المغطي هو تمريرة التسخين. قم بتشغيل الأجزاء إلى درجة حرارة أعلى من ذروة المعالجة مرة واحدة، واترك الغاز والرطوبة المحتبسين يهربان، ثم يبرد، ثم غطيهما. وهذا يضيف دورة فرن، وفي الأجزاء عالية المسامية قد يلزم أن يحدث ذلك مرتين. يقع دفاع العجلات في المنبع: الصب بالضغط العالي بمساعدة الفراغ، والتحكم في درجة حرارة القالب، والتهوية الكافية، والذوبان النظيف المنزوع الغازات. خيارات تصميم القالب التي تمنع اللحام والحشو المضطرب أيضًا، وليس من قبيل الصدفة، تقلل من المسامية التي تدمر التشطيبات.
عندما لا يمكن التخلص من المسامية، حول التحولات من السميك إلى الرقيق أو في نهاية التعبئة، يجب أن يوضح الرسم ذلك. غالبًا ما تؤدي مساحة المعالجة من 0.3 إلى 0.5 مم على الوجه التجميلي إلى إزالة الجلد المسامي بالكامل وتمنح طبقة الطلاء سطحًا صلبًا، بتكلفة بسيطة في إزالة المخزون.
يطلب المشترون هذه المقارنة باستمرار، لذا فهي في مكان واحد.
| إنهاء | أفضل ملاءمة للمسبوكات يموت | حدود للتخطيط حولها |
|---|---|---|
| طلاء مسحوق (البوليستر) | العلب التجميلية والوقائية، والأغطية، والأقواس؛ مجموعة واسعة من الألوان واللمعان | علاج at 163 to 204 °C; masking required; film adds 60 to 90 µm |
| أنودة | الأجزاء المطاوع أو ذات السيليكون المنخفض تحتاج إلى مظهر معدني ومقاومة للتآكل | سبائك الصب عالية السيليكون تتأكسد بشكل غير متساو وتغمق. ألوان محدودة |
| الطلاء الرطب | تغيير سريع للألوان، تشغيل منخفض الحجم، لمسات ميدانية | انخفاض متانة الفيلم. التعامل مع المذيبات. عادة ما يحتاج إلى التمهيدي |
| طلاء إلكتروني | هندسة معقدة تحتاج إلى تغطية كاملة قبل وضع المعطف الخفيف | الأغشية الرقيقة فقط؛ عادة طبقة أساسية تحت المسحوق |
بالنسبة لمعظم المساكن المصبوبة، يقتصر القرار على الطلاء المسحوق مقابل الطلاء الرطب، وعادةً ما يتم تحديد الحجم بالإضافة إلى عدد الألوان. لون واحد في حجم الإنتاج يفضل المسحوق؛ عشرة ألوان في خمسين قطعة لكل منها طلاء مفضل.
ونادرا ما تكون النهاية هي النقطة في حد ذاتها. إنه يحمي الجزء الذي لديه وظيفة أخرى للقيام بها، ويقرر التطبيق مقدار المواصفات التي تتعلق بالتآكل ومقدار المظهر.
تحتاج علب المحرك والجزء الثابت إلى حماية خارجية ضد التآكل، ومقاعد تحمل ثابتة، وطبقة رقيقة لا تتشقق عند الضغط على الصفائح. يعمل المسحوق بشكل جيد لأن إخفاء التجويف ووجه التزاوج أمر بسيط ودرجة حرارة المعالجة تناسب A380 المصبوبة.
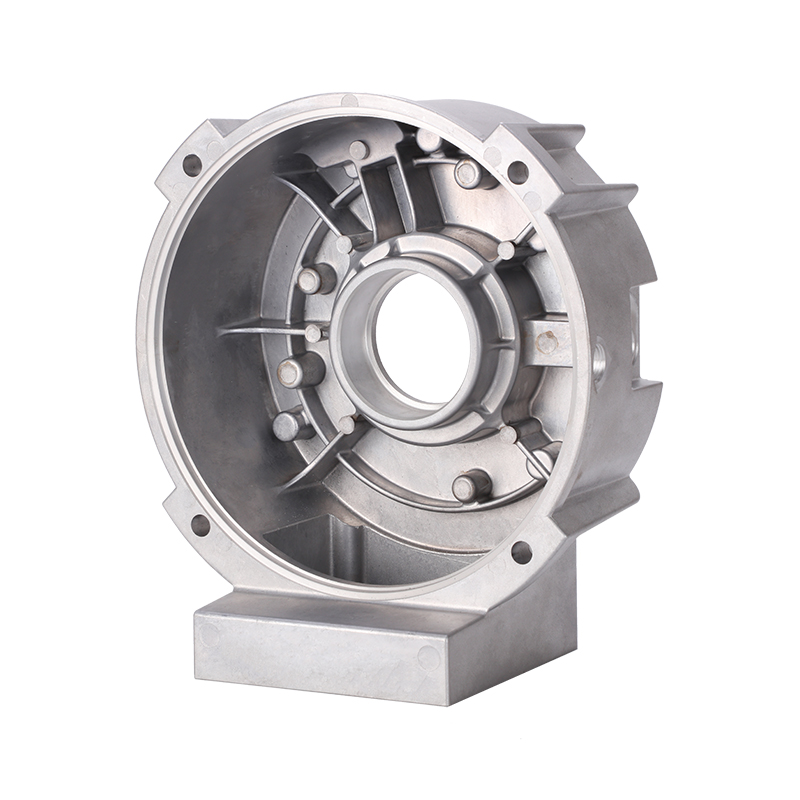 درع نهاية المحرك المصبوب من الألومنيوم مع طلاء مسحوق درع نهائي من الألومنيوم المصبوب للمحركات المتزامنة ومحركات NEMA، يدعم مبيت الجزء الثابت باستخدام الآلات CNC وطلاء المسحوق لمقاومة التآكل. عرض المنتج →
تجمع أجسام صمامات التحكم بين التصنيع والطلاء في جزء واحد: يتم تشكيل تجاويف الختم والمنافذ الملولبة بعد الصب، ثم يتم تغطيتها، ثم طلاءها بالمسحوق. الميزة التي تتفوق على الطلاء هي سلامة الفيلم عند الانتقال من الآلة إلى الصب، وهو بالضبط المكان الذي تتحلل فيه أفلام الطلاء الرقيقة أولاً.
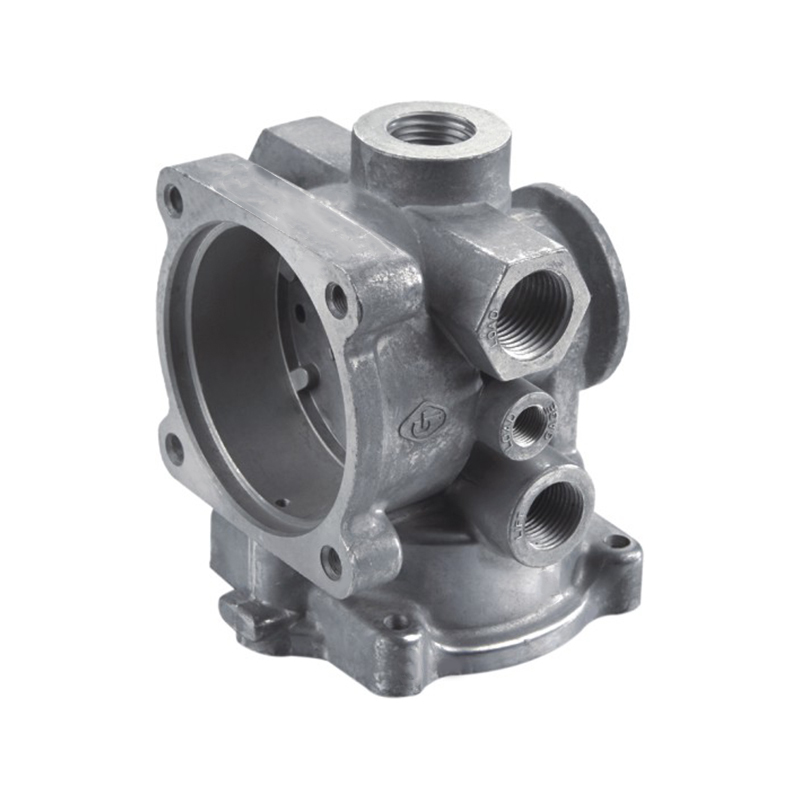 صمام التحكم المصبوب من الألومنيوم مع التشغيل الآلي وطلاء المسحوق صمام تحكم من الألومنيوم المصبوب عالي الضغط للتحكم في التدفق والضغط والاتجاه، مع تصنيع آلي وطلاء مسحوق لأنظمة التدفق الصناعية. عرض المنتج →
غالبًا ما تحمل مكونات آلات النسيج خطوة تصنيع دقيقة وطبقة مسحوقية، ويجب أن يتحمل الطلاء الزيت والوبر والاهتزاز المستمر دون تشقق الحواف المُشكَّلة. هناك مناقشة مفيدة لماذا تحمل المعالجة السطحية الكثير من عمر خدمة الجزء في هذا التطبيق.
مواصفات الطلاء الغامضة تنتج الحجج لاحقًا. تزيل هذه العناصر معظم الغموض قبل إلقاء الجزء الأول:
ملاحظة واحدة حول توقيت التفتيش. قم بقياس الالتصاق بعد أن تستقر الأجزاء لمدة 24 ساعة بدلاً من وضعها مباشرة على الخط. تستمر أفلام المسحوق في بناء خصائصها أثناء تبريدها وتسويتها، كما أن اختبار التظليل المتقاطع الذي يتم إجراؤه في وقت مبكر جدًا يكون أسوأ مما هو عليه الطلاء في الواقع.
يمكن للجميع تقريبًا اجتياز مواصفات رش الملح الشديدة دون عمل إضافي، ولكن ليس جميعًا. تحتاج الأجزاء ذات المسامية السطحية الثقيلة إلى تمرير التسخين المسبق، أو بناء أكثر سمكًا، أو السماح بالتشغيل الآلي الذي يزيل الجلد المسامي.
عند درجة حرارة المعدن التي تتراوح من 163 إلى 204 درجة مئوية، لا تتأثر قوة الأجزاء المصبوبة A380 وADC12 بشكل عام. تستحق الجدران الرقيقة والأجزاء الطويلة النحيلة وتفاوتات التسطيح الضيقة التحقق منها بعد مرور الفرن، لأن تخفيف الضغط والتثبيت يؤديان إلى تحريك الأبعاد قليلاً.
بالنسبة لمعظم المساكن المصبوبة، تعتبر النافذة العملية من 60 إلى 90 ميكرومترًا. تتبع الأفلام الرقيقة نسيج الصب وتتآكل عند النقاط العالية؛ تتشقق الأفلام السميكة تحت التأثير وتتداخل مع التجميع.
مسامية وصب الجلد. تكون الصفائح متجانسة وسهلة المعالجة مسبقًا، في حين أن عملية الصب تجلب غازًا تحت السطح وكيمياء سطحية مختلفة وغالبًا ما تكون مواد تشحيم متبقية. يكون الفشل دائمًا تقريبًا أثناء التحضير وليس في المسحوق نفسه.
إن طلاء المسحوق بالقالب هو عملية ذات طرفين. تمتلك العجلة الكثافة والسطح والهندسة؛ يمتلك المغطي الملف الشخصي والمعالجة والعلاج. عندما تفشل عملية الإنهاء، فإن السؤال المفيد ليس من هو الخطأ، بل أي من هذه المتغيرات الستة تم تحريكه.
إذا كنت تحدد مصبوبات ألومنيوم مطلية وتفضل أن يتم ذكر خطوات الصب والتصنيع والتشطيب معًا، مع تحديد الإخفاء والفحص مقدمًا، فهذه هي الطريقة التي نعمل بها: صب القوالب والتصنيع وطلاء المسحوق تحت سقف واحد، ونظام جودة IATF 16949 واحد، ومحادثة واحدة.
هل أنت مستعد ل تعاون مع جيدا؟
* بريدك الإلكتروني آمن معنا ، نحن لا نتعمل على البريد العشوائي.
منتجات
معلومات الاتصال
nbjd011@126.com
+86-574-86115705
رقم 58 Mold Road ، Daqi Technology Industrial Zone ، Beilun District ، Ningbo